3D Baskı İç Dolgu (Infill) Ayarları

İç Dolgu Yoğunluğu

İç dolgu (infill) yoğunluğu kavramı, baskıların iç kısmındaki plastik miktarını tanımlamak için kullanılıyor. Yüksek oranda dolgu yoğunluğu üretim aşamasında daha güçlü bir nihai ürünü elde edilmesini sağlıyor. Yalnızca tasarım ve görsel amaçlı üretilen modeller için iç dolgu yoğunluğu %20 civarında kalırken ihtiyaca yönelik amaçlı üretilenlerde daha yüksek infill oranları tercih ediliyor.

Sağdaki model, soldaki modele kıyasla daha yüksek bir dolgu yoğunluğuna sahip

Dolgu Hattı Mesafesi

Dolgu yoğunluğunu yüzde olarak ayarlamak yerine hat mesafesini de ayarlayabilirsiniz. Bu sayede dolgu çizgileri arasındaki mesafeyi değiştirmek dolgu yoğunluğu oranını değiştirmekle hemen hemen aynı ölçüde bir etki yaratabilir.

İç Dolgu Deseni

Ultimaker Cura, bazı kullanım durumlarında faydalı olabilecek farklı iç dolgu (infill) yapılarının tasarımını değiştirmenize olanak sunuyor. Örneğin:

  • Günlük baskılar için güçlü 2D dolgu kullanımı
  • Hızlı ancak zayıf modeller için hızlı 2D dolgu kullanımı
  • Nesneyi her açıdan eşit derecede güçlü kılmak için 3D dolgu kullanımı
  • Esnek malzemeler için 3D eş merkezli dolgu kullanımı

Mevcut iç dolgu desenleri:

  • Izgara: Güçlü 2D dolgu
  • Hatlar: Hızlı 2D dolgu
  • Üçgenler: Güçlü 2D dolgu
  • Üçlü altıgen: Güçlü 2D dolgu
  • Kübik: Güçlü 3D dolgu
  • Kübik (alt bölüm): Güçlü 3D dolgu (bu seçenek, kübik’e kıyasla malzeme tasarrufu sağlar)
  • Octet: Güçlü 3D dolgu
  • Çeyrek kübik: Güçlü 3D dolgu
  • Eş merkezli: Esnek 3D dolgu
  • Zig-zag: Çapraz yönde sürekli olarak baskı yapan ızgara şeklindeki dolgu
  • Çapraz: Esnek 3D dolgu
  • Çapraz 3D: Esnek 3D dolgu
  • Gyroid dolgu: En düşük ağırlık için artırılmış mukavemete sahip dolgu
Dolgu desenleri

İç Dolgu (Infill) Hattı Yönleri

Genellikle 45° açıyla yazdırılan dolgu çizgilerinin açısında, hem X- hem de Y-motoru birlikte çalışarak maksimum hızlanma ve katmanda kalite kaybı olmadan sarsıntı elde ediyor. Çizgilerin farklı bir yönde yazdırılması gerekiyorsa, burada açıları dikeyde 0° ve yatayda 90° olarak ayarlayabilirsiniz. Örneğin: [0,90] formatında bir açı ayarlaması, yatay-dikey üst/alt düzeniyle sonuçlanır.

XY Düzleminde Dolgu Konumu

Dolgu desenleri, ilk olarak yüklenen her model için ortalanıyor. Deseni sola, sağa, yukarı veya aşağı taşımak için bir X veya Y düzlemi kullanılabilir. Pozitif bir değer modeli YUKARI ve SAĞA hareket ettirirken, negatif bir değerse AŞAĞI veya SOL tarafa doğru hareket ettirilebilir. Ancak bu durumun eş merkezli dolgu türleri için işlemediğini hatırlatmakta fayda görüyoruz.

Dolgu Örtüşme Yüzdesi

Dolgu örtüşme yüzdesi ile dolgu ve duvarlar arasındaki örtüşme miktarını kontrol edebilir ve ayarı, yüzde veya gerçek bir değer olarak ayarlayabilirsiniz. Daha yüksek bir örtüşme değeri, genellikle dolgu ve duvarlar arasında daha iyi bir bağlanma ile sonuçlanıyor. Ancak, çok yüksek bir değer aşırı ekstrüzyona yol açabileceğinden, bu durum baskının görsel kalitesini de düşürebilir. Ultimaker Cura’daki varsayılan olarak ayarlanan değer çoğu durumda yeterli olacak şekilde belirlendiğinden bu tür problemlerle karşılaşma olasılığınız daha düşük olabilir.

dolgu örtüşmesi ve silme mesafesinin gösterimi

Dolgu Çıkarma Mesafesi

Bu ayar, iç dolguyu yazdırma işleminin sona erdiğinde yazıcıya, duvarları yazdırmaya başlamadan önce ekstrüzyon işlemini durdurması talimatını veriyor. Nozuldaki basınç nedeniyle yazıcı hâlâ biraz filament sızdırabilir ancak ekstrüzyonu erken durdurarak kabuktaki aşırı ekstrüzyonu azaltabilirsiniz.

Katman Örtüşmesi (Yüzdelik)

Katman örtüşmesi, temelde ayrıntılı olarak açıkladığımız dolgu örtüşmesiyle aynı şekilde çalışıyor ve bir baskıdaki tüm üst ve alt katmanları etkiliyor. Yine benzer olarak yüzde veya gerçek bir değer olarak ayarlanabiliyor.

Dolgu Tabakası Kalınlığı

Dolgunun katman yüksekliği görsel kalite için önemli olmadığından, baskı süresini azaltmak için dolgu üzerinde daha kalın katmanlar kullanabilirsiniz. Bu ayarı oluştururken ayarın her zaman katman yüksekliğinin tam katı olduğundan emin olun. Aksi takdirde Ultimaker Cura, bunu otomatik olarak katman yüksekliğinin herhangi bir katına yuvarlar. Bu da katman yüksekliği 0,1 mm iken 0,2 mm dolgu kalınlığıyla yazdırma işlemiyle sonuçlanabilir. 3D Yazıcı, ilk olarak duvarları iki katman olarak basıp ardından daha kalın bir dolgu katmanı basıyor.

Dolgu katman yüksekliği

Kademeli Dolgu Adımları

Kademeli dolgu, alt katmanlarda dolgu yüzdesini azaltarak kullanılan dolgu miktarını azaltma olarak tanımlanabilir. Her kademeli dolgu adımı, dolgu yüzdesini iki faktöre bölüyor. İşlem sonucundaysa elde edilen iki temel avantajsa üst katmanların çevresinde yoğun bir dolgu ve daha kısa bir baskı süresi olarak özetlenebilir.

Örnek: Kademeli dolgu adımları = 2 ve dolgu = %20 –> Dolgu = üst 5 mm için %20, dolgu = baskının geri kalanı için %10

Kademeli Dolgu Adımı Yüksekliği

Kademeli dolgu adımı yüksekliği, üst katmanlardan hesaplandığı gibi dolgunun azaltılması gereken yüksekliği olarak tanımlanıyor. Bu sayede baskıda ekstra dolgu kullanılmadan üst katmanlar kolayca kapatılabiliyor.

Duvarlardan Önceki İç Dolgu

Bu ayar etkinleştirildiğinde, ilk olarak iç dolgu duvarlardan yazdırılıyor. Duvarlar önceden basılmış iç dolguya yapışacağından bu ayar daha iyi çıkıntılar elde edilmesine olanak sunuyor. Ancak bu sırayla yazdırmanın bir dezavantajı da bulunuyor. İç dolgu duvarlardan önce yazdırıldığında, iç dolgunun duvarlardan görünme ve bunun sonucundaysa daha pürüzlü bir yüzey kalitesiyle sonuçlanma olasılığı bulunuyor.

Minimum İç Dolgu Alanı

Bu ayar, tek bir katmandaki küçük alanların dolgu yerine dış yüzeyle birlikte yazdırılmasına olanak tanıyor. Örnek olarak bacalı düz bir çatıyı ele alalım. Baca ince ve kırılgan bir yapıda olduğundan katman ile birlikte daha sağlam bir şekilde basılabilir.

Minimum iç dolgu alanı, bu kuplörün bacaklarını tamamen katman ile doldurarak güçlendiriyor.

Kaplama Çıkarma ve Kaplama Genişletme

Bir modeldeki kaplama (üst ve alt katmanlar), baskı profilinde ayarlanan minimum kalınlığa ulaşmak için yazdırılıyor. Ancak, bazı modeller daha güçlü veya daha hafif bir iç geometriye ihtiyaç duyduğundan bu ayarlar, dolgunun normalde yazdırılacağı yerde, kaplamayı yatay olarak genişletebilir veya baskıdan çıkarabilir. Dolgu genişletildiğinde, çıkıntılı model öğelerinin, modelin geri kalanına daha iyi yapışmasını sağlayarak onu daha güçlü veya daha hafif hale getirebilir. Z yönünde çıkıntısı olan kısımlara sahip düz yüzeyler daha güçlü bir tabana sahip olabilir ve bu da onları daha sağlam bir yapıya kavuşturabilir.

Soldan sağa; Modelin bir önizlemesi, 0,8 mm kaplama genişlemesi, kaplama genişletme veya çıkarma yok, 0,8 mm kaplama çıkarma

Kaplama Çıkarma Genişliği

Kaplama çıkarma işlemi uygulanırken çıkarılacak kaplamanın genişlik ayarı alt ve üst katmanlara ayrı ayrı uygulanabilir.

Kaplama Genişletme Mesafesi

Bu, kaplamanın genişletileceği mesafeyi ifade eder. Daha büyük bir değer, daha uzun ancak daha sağlam baskılar sağlar. Eğer daha düşük bir değerse, gücü yalnızca marjinal olarak artırabilir.

Genişletme için Maksimum Kaplama Açısı

Modelin tamamında kaplama bulunduğundan, tüm alanları genişletmek gereksiz bir işlem olabilir. Bunun yerine, burada belirtilen açının altındaki alanlar genişletilebilir. Bu sayede çıkıntılı kısımlara sahip düz yüzeyler, modelin geri kalanını etkilemeden güçlendirilebilir. Bunun içinse 0° yataydır (hiçbir şeyi genişletmez), 90° ise dikeydir ve her şeyi genişletebilir.

Genişletme için Maksimum Genişletme Açısı

Bu parametre, küçük kaplama (üst ve alt) alanlarının genişlemesini önleme olanağı sunuyor. Modelin yalnızca büyük, düz yüzeylerinin mukavemeti hedefleniyorsa özellikle bu açı kullanılıyor.

Kaynak: Ultimaker


Yapay Zekâ İle Renkli 3D Baskı Reprodüksiyonu

Charles Üniversitesi’nden Bilgisayar Grafikleri Grubu (The Computer Graphics Group / CGG), yapay zekâ ile tam renkli 3D baskının geliştirilmesine dair bir makale yayınladı. Geliştirilen yeni yöntem ile kullanıcı girişi ve son ürün görünümü arasında mevcut ticari yazılımlara oranla çok daha yüksek bir eşleşme sağlayan baskılar elde edilebiliyor. Kullanılan yöntemde, algoritmanın hızını ve pratikliğini geliştirmek için ise makine öğreniminden yararlanılıyor.

Renk reprodüksiyonundaki esnekliğe rağmen, renk akması gibi problemler ince detaylar için yapılan çalışmaları zora sokuyor.

Tam renkli 3D baskı dendiğinde akla plastiği eritmie yöntemiyle çalışan FDM yerine, küçük sıvı reçine damlacıkları akıtan ve UV ışınlarından yararlanarak bu damlacıkları anında sertleştiren baskı yöntemi geliyor. Bu sertleştirme işlemi 3D baskı sırasında katman katman tekrarlanıyor.

Tam renkli 3D baskı

2D baskıda olduğu gibi, birden fazla temel malzeme (CMYK+W) yan yana yerleştirilerek çok çeşitli renk tonları üretiliyor. Malzemelerin, ışığın yüzeyin biraz altında hareket etmesine izin veren yarı saydam bir reçineden oluşması, renk tonlarının farklı emici baz malzemeleri oranlarıyla hassas bir şekilde çıkarılarak karıştırılmasına imkân tanıyor.

Yukarıda belirttiğimiz gibi renk akmasının ince detaylara zarar vermesi, doku detaylarını bulanıklaştırıyor. Ayrıca sert kenarlar, yüzeyin altında yanal olarak saçılan ışıktan dolayı kontrastını kaybedebiliyor ve bu bulanıklık 3 boyutlu olduğu için nesnenin karşıt kenarlarını dahi etkiliyor.

Yeni simülasyon, renkli bir 3D model için hazırlık süresini onlarca saatten birkaç dakikaya çekerek bu tekniğin pratikte fiilen kullanılmasına olanak tanıyor.

Makalede, sanal simülasyonu elde etmek için önceki yöntemlerden 300 kata kadar daha hızlı olan ve aynı zamanda tam bir hesaplama kümesi yerine yalnızca tek bir GPU gerektiren yeni bir teknik öneriliyor. Milyonlarca eğitim örneğinden elde edilmiş bir öğrenme sayesinde, bir sinir ağı ışığın yüzey altında nasıl dağıldığını ve belirli bir yüzey noktasının etrafındaki malzemelerden nasıl etkilendiğini verimli bir şekilde tahmin edebilecek hale geliyor.

Geleneksel tam renkli 3D baskıda kullanılan yazıcılar, çoğunlukla prototip oluşturma, kültürel mirasın korunması ve tıbbi protezler gibi endüstriyel uygulamalarda kullanılmaktadır. 

Kısa süre önce Mixed Dimensions, özel oyun figürleri için bir baskı hizmeti sunmaya başladı. Animasyon stüdyosu LAIKA ise, stop-motion filmlerde karakterlerinin yüz ifadelerini canlandırmak için bahsi geçen 3D baskı teknolojisinden yararlanıyor.

Yeni simülasyonun dahil edildiği bir üretim hattı sayesinde, mevcut 3D yazıcı donanımıyla geleneksel baskı hazırlama yazılımının sunabileceğinden çok daha yüksek kalitede bir yüzey görünümü elde edilebilir. Yapay zekâ yine günü kurtardı, değil mi?

Kaynak: 3D Printing Media Network


PHILSA’nın Raise3D Pro2 ile Değişen Üretimi

3D yazıcı teknolojisi, demokratik üretim anlayışını yaygınlaştırmakla kalmayıp beraberinde getirdiği yenilikçi ve erişilebilir çözümlerle birlikte şirketlerin üretim tesislerini şekillendirmeye devam ediyor. Bu şirketlerden biri olan PHILSA da İzmir-Torbalı’da bulunan fabrikasında en son teknolojilere yaptığı yatırımlarla birlikte küresel çapta hizmet veriyor. PHILSA’nın Raise3D Pro2 ile yollarının nasıl kesiştiğini birlikte keşfedelim.

PHILSA’yı temsilen sorularımızı yanıtlayan Zeynel Amiral, Dokuz Eylül Üniversitesi Endüstriyel Otomasyon bölümü mezunu olarak PHILSA bünyesinde elektronik teknikeri olarak görev alıyor. Bir elektronik teknikeri olarak temel hedeflerini çalışmış oldukları makinelerin performansını yükseltmek ve üretim atıklarını düşürmek için makineler üzerinde gerek görülen revizyonları yaparak verimliliği artırmak olarak tanımlıyor.

Üretimde 3D Yazıcılar

Konu 3D yazıcılar olunca haliyle meslek ve şirket bazında bu teknolojiyi hangi alanda kullandıklarını sormadan edemiyoruz. Bir diğer merak ettiğimiz noktaysa 3D yazıcı teknolojisinin yaygın olmadığı dönemlerde bu alanlarda nasıl faaliyet gösterdikleri oluyor. Zeynel Amiral, bu soru dizisini şöyle yanıtlıyor:

“Mevcut sistemlerde yapılan revizyonlar, bir sensörün pozisyonu ve yerini değiştirmek veya yeni sensör veya parça eklemek, bütün sürecinizi etkileyebiliyor. 3 boyutlu yazıcılar olmadan önce bu revizyonlar metal işçiliği ile uzun bir sürece tabi oluyordu. Bu da hem zaman hem de maliyet kaybına sebep oluyordu.”

Tüm bu alanlarda 3D yazıcıların kullanılmaya başlanmasıyla birlikte hem zaman hem de maliyet açısından olumlu geri dönüşler alınıyor. Aynı zamanda üretim sürecinde teknoloji entegrasyonuna katkı sağlıyor. Sensörler konusundaysa Amiral, özellikle darbe, ışık, vibrasyon ve dış etkenlerden korunma ve sensörün yeni yerine montajı için gerekli desteğin sağlanmasının sensörün en doğru şekilde çalışması için bir önemli olduğunu söylüyor.

Üretimde 3D yazıcılar

Hazır 3D yazıcıların yaygın olmadığı zamanlardan bahsetmişken geleneksel yöntemler ve 3D yazıcı kullanımı arasındaki farklılıklara da uzanmak istedik. Aynı zamanda zaman, maliyet, yaklaşım, çözüme ulaşma yöntemleri gibi konularda geleneksel üretim yöntemlerine göre 3D yazıcının katma değeri konusundaki sorularımızı da Amiral’e yönelttik:

“Öncelik şirket için tabii ki maliyet ancak biz kullanıcılar için istediğimizi istediğimiz şekilde hayat geçirmek, aklımızdaki revizyonu bir ustaya veya mühendise, mimara anlatarak ortaya bir ürün çıkarmasını beklemiyoruz. Hayal ediyoruz ve hayal ettiğimizi hayata geçirebiliyoruz. Küçük baskılar alarak çizim ile gerçek hayat arasındaki farkları görüp düzeltiyor, son olarak nihai baskıya girebiliyoruz.”

Raise3D Pro 2 Entegrasyonu

3D yazıcılar sayesinde hayal ettiklerini hayata geçiren teknoloji odaklı bir şirketin şu an kullandığı yazıcı markası olan Raise3D Pro2 hakkında bir şeyler sormadan edemiyoruz. Zeynel Amiral’e Raise3D ile ilk karşılaşmalarını ve onu tercih etme sebeplerini soruyoruz.

Amiral, geniş alan, yüksek çözünürlük ve iyi bir baskı kalitesine ihtiyaç duydukları bir dönemde konuyu araştırma ve çözüm bulma sürecinin kendisine veriliyor. Amiral, aynı zamanda yeni bir teknolojiyi iş arkadaşlarına ve çevresine doğru anlatması ve güzel sunması gerektiğini söylüyor.

Bu araştırmalar sonucundaysa, Raise3D ile sosyal medya üzerinden yaptığı aramalar sonucunda tanıştığını aktarıyor. Kendisi için önceliğin bulduğu teknoloji iyi lanse etmek olduğunu belirten Amiral, bunun için kaliteli ve donanımlı bir ürün arayışında olduğu ekliyor. 3Dörtgen ile yaptığı görüşmeler sonrasındaysa yoluna Raise3D Pro2 ile devam etmeye karar verdiğini belirtiyor.

3D baskı süreci sonunda elde edile nihai ürün

Son olarak 3D yazıcıların meslek alanınızda üretim sürecinize başka katkıları varsa paylaşır mısınız? 

“Görsellerini paylaşacağım araç üretim sürecimizle alakalı değil. Üretim esnasında oluşan ham madde döküntülerini steril bir şekilde toplamaya yarıyor. Bunun için de hiç olmayan bir teknoloji ve araca ihtiyacımız vardı. 3D yazıcı sayesinde bu araç önce hayalimde sonra yazıcı ile hayat buldu.”

Zeynel Amiral ayrıca 3D yazıcıların şu an için hak ettiği ilgiyi ve alakayı görmediğini ancak bu yazıcıların bir vazo veya masa lambası ayağı yapmaktan çok öte fırsatlar sunan bir makine olduğunu vurguluyor.

“Ne kadar hayal edebilirsen o kadar varsın.”

Bireysel veya kurumsal ihtiyaçlarınız doğrultusunda doğru 3D yazıcıyı nasıl seçeceğinize dair tüm sorular için 3dörtgen ekibi ile iletişime geçebilirsiniz.


Raise3D, Yeni 3D Yazıcı Modellerini Tanıttı

Dünyanın en istikrarlı 3D yazıcılarının üreticisi olarak bilinen Raise3D, karbon fiber ve metal odaklı yazıcılar da olmak üzre yeni ürünlerini TCT Asya’da tanıttı.

Her yıl Çin’de düzenlenen ve eklemeli imalat, 3D baskı, tasarım ve mühendislik teknolojilerini merkeze alan TCT Asya fuarı, endüstriyel üretime yön veriyor. Özellikle son dönemde eklemeli imalat sektörünün genişlemesi, 3D baskının prototip oluşturulan birçok alandaki etkinliğini kanıtlar nitelikte. Artık büyük ve inovatif şirketlerin yanı sıra küçük çaplı üretimhaneler de eklemeli imalatın yeteneklerine başvuruyor.

Raise3D’nin piyasa ihtiyaçlarını göz önünde bulundurarak geliştirdiği yeni ürünlerin arasında şunlar yer alıyor:
  • Raise3D – E2CF

Karbon fiber takviyeli malzemeler ve diğer bileşim malzemeleri için özel olarak optimize edilmiş bir 3D yazıcı olan E2CF; donanım imalatı, otomotiv, elektronik gibi endüstrilerin aranan elemanı haline gelebilir. Tamamlayıcı ve sabitleyici malzemeler, kalıplar veya takım kafası gibi parçaların üretilebilmesi için bu tip bir 3D yazıcı, uyum açısından mükemmel seçenek olacaktır. 26 Mayıs’ta Çin’de ön satışları başlayan E2CF, dünya genelinde 2021’in son çeyreğinde piyasaya sunulacak.

Raise3D – E2CF
  • Raise3D – RMF500

Otomotiv, Havacılık, Denizcilik gibi sektörlerin yanı sıra, hava kanalları ve özelleştirilmiş iç parçalar gibi malzemeler ile de mükemmel uyum sağlayabilen, büyük ölçekli fiber takviyeli malzemeleri basmak için tasarlanmış endüstriyel bir yazıcı olan RMF500, 2022’de satışa sunulacak.

Raise3D – RMF500
  • Raise3D – MetalFuse (Forge 1, D200-E, S200-C)

Malzeme ortakları olarak BASF ve Forward AM ile stratejik iş birliği içinde geliştirilen Raise3D MetalFuse ekibi tam bir metal çözümü olarak değerlendiriliyor. Ekip diyoruz, çünkü MetalFuse içinde bu amaç için optimize edilmiş bir masaüstü metal 3D yazıcı olan Forge 1, bağlayıcılardan/katkı maddelerinden arındırma cihazı D200–E ve vakum sinter cihazı S200–C‘yi bünyesinde barındırıyor.

Raise3D – MetalFuse Serisi

“3D baskı teknolojisini, üretime getirmede yeni ve sağlam bir adımı temsil ettikleri için, yeni eklemeli imalat çözümlerimizi TCT Asya’da sergilemekten heyecan duyuyoruz. Eklemeli imalatın, üretimde daha yaygın olarak kullanılmasının önündeki en temel engellerden biri, nihai parçaların tutarlılık ve tekrarlanabilirliğinin yetersiz olmasıydı. Müşterilerimiz tarafından hâlihazırda yoğun bir şekilde kullanılan mevcut ürünlerimizden zaten memnunduk, ancak yeni ürünler, üretimde toplu benimsemenin önüne geçen zorlukların ortadan kaldırılması adına açık bir adım.”

Edward Feng, Küresel CEO.

Raise3D’nin eklemeli imalat dünyasına yenilik ve kolaylık getirecek ürünlerine dair detaylar, lansman tarihleri yaklaştıkça netleşecek.

Kaynak: Raise3D


3D Baskı ile Yedek Parça Üretimi: Daimler

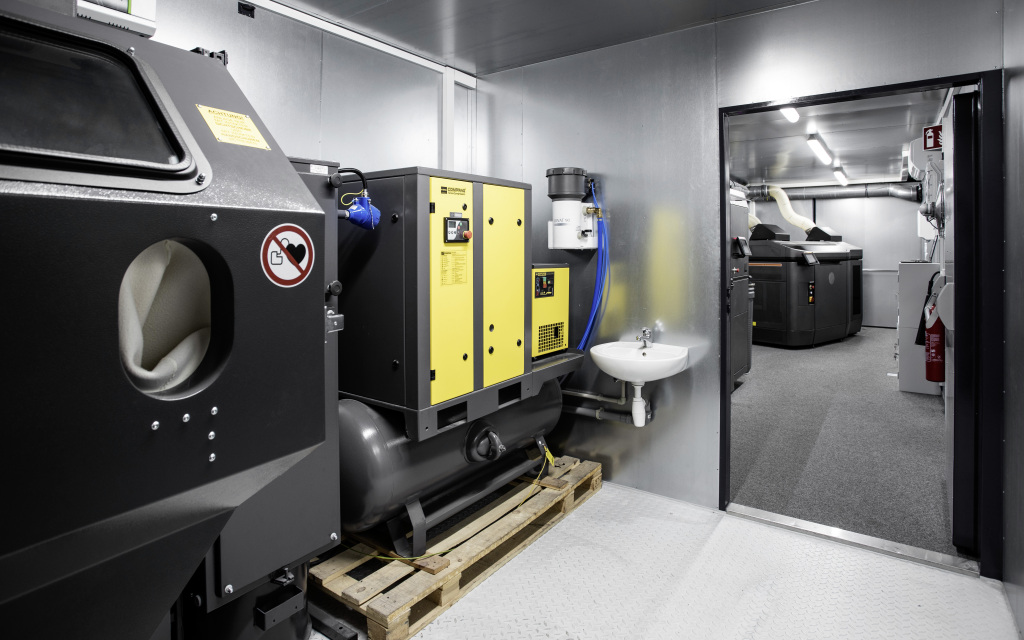
Daimler Buses ve servis markası Omniplus, otobüs müşterilerine daha hızlı yedek parça tedariği sunabilmek amacıyla mobil bir 3D baskı merkezi oluşturdu. Almanya’nın en büyük ikinci otomobil üreticisi ve dünyanın en büyük altıncı şirketi olan Daimler AG’yi en çok Mercedes-Benz ile anıyoruz. Şirket şimdi, 36 metrekarelik kendisi küçük etkisi büyük bu mini üretim merkezleri ile 3D yazıcı kullanarak yedek parça üretim sürecinde ihtiyaç duyulabilecek her şeyi anında müşterilerine sunuyor.

Güncel modeller için bile her an yedek parça tedarik etmek mümkün değilken, söz konusu eski modeller olduğunda bu durum daha da zorlaşıyor. Bir üreticinin kalan stoğu tükendiyse ve parçanın üretimi çoktan durdurulmuşsa, ihtiyacı olan parçayı hurdalıklarda aramaktan başka bir şansı kalmıyor. Daha doğrusu kalmıyordu diyelim, çünkü gelişen 3D baskı teknolojileri üreticilere hem zaman hem de mekan açısından özgür bir yedek parça üretim imkânı tanıyor.

Dar alanda 3D Baskılar ve Yedek Parça Üretimi

12×3 metre boyutlarında olan mobil konteynırlar, içeride orijinal parçalarla aynı kalitede üretim yapabilecek endüstriyel 3D yazıcılar barındırıyor. Daimler Buses yedek parça üretimi için 3D baskıyı tercih eden ilk isim olmasa da, taşınabilir üretim alanı imkânıyla seri üretim kalitesini sunan ilk tedarikçi olarak karşımıza geliyor. (Daha önce BMW gibi şirketlerin de eklemeli imalattan yararlandığını belirtmiştik.) Yüksek kaliteli poliamid kullanılarak üretilen yedek parçalar ile Daimler AG tarafından öngörülen enjeksiyon kalıplama kalite standartları karşılanıyor.

Yedek parça üretimi ve 3D baskı alanında deneyime sahip şirketlere, uzun yıllardır eklemeli imalattan yararlanan Formula 1 devi Sauber örnek verilebilir.

Metal yedek parça üretimi, Daimler’in 3D baskı ile ilk deneyimi değil.

Şirket, geçtiğimiz yıl 30 farklı plastik kamyon bileşeni üretmek için SLS 3D yazıcı teknolojisinden yararlanmıştı. Yürütülen bu süreç, daha sonra 100.000’den fazla prototip bileşenini geliştirmek için de kullanıldı.

“Mobil 3D baskı merkezi sayesinde, 3D baskının avantajlarından daha fazla yararlanabiliyor ve yedek parça tedarik etme hızımızı daha da artırabiliyoruz. Merkezi olmayan/demokratik üretim, depolama maliyetlerini ortadan kaldırırken, nakliye gereksinimini de azaltıyor. Bu nedenle, 3 boyutlu baskı sadece müşteri gereksinimlerine hızlı, esnek ve ekonomik bir şekilde tepki vermemizi sağlamakla kalmıyor, aynı zamanda yedek parça üretimi sürecinde ekolojik ayak izimizi de iyileştiriyor.”

– Daimler Buses Müşteri Hizmetleri ve Parçalar Başkanı Bernd Mack

Mobil 3D baskı tamir atölyesi için pilot proje, Hamburg’daki BusWorld Home (BWH) servis merkezinde başlayacak. Bu sayede Hamburg servis merkezi, Mercedes-Benz ve Setra otobüsleri için verdiği bir dizi hizmetin yanı sıra yedek parça üretimi de gerçekleştirebilecek. Aynı zamanda BWH Hamburg’un boyama alanındaki uzmanlığı, yedek parçaların doğrudan müşteri ihtiyaçlarına göre kişiselleştirilebilmesine de imkân tanıyacak.

Mobil tamir merkezlerinin amacı müşteri isteklerine hızlı ve esnek bir şekilde yanıt verebilmek iken, yerinde parça üretimi sayesinde nakliye ve üretim maliyetleri de bir hayli düşüyor.

Şirket, ilerleyen yıllarda 3D baskı hizmeti verdiği noktaların sayısını artırmayı planlıyor.

Daimler, tasarımı hazır parçalarını Omniplus On internet sitesinin ticaret bölümü aracılığıyla müşterilere sunmayı planlıyor. Müşteriler, internet sitesi üzerinden 3D baskı lisansları satın alabilecek ve daha sonra yedek parçalarının sertifikalı bir 3D baskı merkezi tarafından üretilmesini imkânını elde edebilecek. Mobil üretim noktaları ise, Daimler tarafından yaygınlaştırılması planlanan sertifikalı baskı merkezleri yaygınlaşana kadar müşterilere hizmet vermeye devam edecek.

Taşınabilir 3D baskı üretim merkezlerinin verimli bir üretim için sadece iki unsura ihtiyacı var: İnternet ve elektrik!

Mobil 3D yedek parça üretim merkezleri, ilerleyen yıllarda Daimler tarafından müşteri isteklerine anlık cevap vermek için kullanılmaya devam edilecek mi henüz bilemiyoruz. Şimdilik sertifikalı merkezlere geçiş basamağında görev görecek olan konteynırlar, tedarik sektöründe çakılı bir yer kazanabilir. Pandemi döneminde de yakından şahit olduğumuz üzere, 3 boyutlu baskının lojistiğin geleceği üzerindeki olumlu etkisi bu yolla sunulan çözümlerin pek de geçici olmayabileceği konusunda bize ipucu veriyor.

Kaynak: 3D Printing Media Network


REHBER: PC Filament Nedir, Ne Değildir?

Ayırt edici fiziksel özellikleri ve güçlü yapısıyla çok sayıda uygulamada kullanılan filamenti tanıyalım: PC filament.

PC ya da açık ismiyle Polikarbonatın teknik ve mekanik özellikleri, kullanım alanları, avantaj ve dezavantajlarına dair detaylı bilgiyi rehberimizde bulabilirsiniz.

PC nedir?

  • Açılımı Polikarbonat olan PC, şeffaf ve amorf bir termoplastiktir.
  • Termoplastik olması nedeniyle, eritilip yeniden şekillendirilmesi mümkündür. Bu süreçte fiziksel özelliklerini kaybetmez.
  • Geri dönüştürülebilir bir malzemedir.
  • PC su ile temas sonrası BPA (Bisphenol A) salınımı yapabileceğinden gıda temasında tehlikeli olabilir ancak BPA içermeyen PC malzeme kombinasyonları bulunur.
  • Higroskopiktir, neme karşı hassastır.
Şeffaf PC parçalar.

PC Nerelerde Kullanılır?

  • DVD
  • Medikal uygulamalar (lens, gözlük)
  • İş güvenliği gözlükleri
  • Kurşun geçirmez cam
  • Tüplü maskeler
  • Elektronik ekranlar
  • Otomotiv (far kapakları, gösterge paneli, tepe lambası, tampon..)
  • Paketleme malzemesi
  • Yüksek ısıya maruz kalacak 3D baskı modeller

PC Teknik Özellikler

Mekanik Özellikler:

Şeffaf ve amorf bir malzemedir. Darbe ve ısıya karşı dayanımı yüksektir. Sağlamlığıyla öne çıkan ABS’ye kıyasla çok daha yüksek darbe dayanımına sahiptir. Higroskopiktir, neme karşı duyarlıdır.

Termal Özellikler:

Termoplastik malzemeler erime noktalarında sıvı hale gelir. PC için erime sıcaklığı 155°C ‘dir. Termoplastiklerle ilgili önemli bir yararlı özellik, erime noktalarına kadar ısıtılabilmeleri, soğutulabilmeleri ve önemli bir bozulma olmadan yeniden ısıtılabilmeleridir. Enjeksiyon yöntemiyle şekillendirilebilir ve ardından geri dönüştürülebilir.

PC hangi üretim süreçlerinde kullanılabilir?

  • Enjeksiyon kalıplama
  • 3D Baskı

3D Baskı ve PC

  • Dayanıklılık: Çok Yüksek | Esneklik: Orta | Darbelere Karşı Dayanıklılık: Çok Yüksek
  • Kullanım Kolaylığı: Orta
  • Baskı sıcaklığı: 270°C – 310°C
  • Baskı tablası sıcaklığı: 90°C – 110°C
  • Soğuma sürecinde çatlama, bükülme sorunları yaşanabilir.
  • Çözünmez.
  • Gıda temasına uygun değildir.

PC sağlamdır, yüksek darbe ve sıcaklığa dayanabilir, esnektir. Havadaki nemi emdiği için baskıda kullanılmadığı zaman aralıklarında hava geçirmez saklama kaplarında kuru bir şekilde saklanmalıdır.

PC filament aydınlatma araçlarında kullanılmaya uygundur.

Dezavantajları nedir?

  • Bükülme yaşanabilir.
  • Neme karşı savunmasızdır.
  • Yüksek baskı sıcaklığı gerektirir.
  • Çizilmeye dayanıklı değildir.

Dünyanın en güvenilir markalarının PC filamentlerini satın almak için buraya tıklayabilirsiniz.

Kaynak: All3DP | Creative Mechanisms | Plastic Insights


REHBER: İlk Katman Sorunları Nasıl Giderilir?

3 boyutlu baskı ile nesne üretmek bir orkestranın uyumlu bir şekilde çalışmasına benzer. Yapısı gereği 3D baskı, her seferinde nesnenin bir katmanını oluşturur. Bir katman daha, bir katman daha derken bu tekrarlı süreç büyük bir ahenk içinde birbirini izler ve basılmak istenen nesne elde edilir. Fakat her sürecin içinde olabileceği gibi bazı aksilikler meydana gelebilir ve elde ettiğimiz ürünlerde baskı sırasında veya sonucunda problemler oluşabilir.

3D baskı sırasında, ürününüzü etkileyecek sayısız ilk katman sorunu meydana gelebilir. Bu yazıda, baskı kalitenizi düşürebilecek yapışma sorunlarına odaklanacağız.

Peki baskınızı kaybetmenize bile sebep olabilecek ilk katman sorunları nelerdir ve neden meydana gelirler?

Temelde, bükülme ve yanlış Z kalibrasyonu olmak üzere iki farklı ilk katman sorunu vardır. Hatta bazı durumlarda bükülme, yanlış Z kalibrasyonunun göstergesi olabilir. Bu sorunları fark etmek için çok profesyonel bir göze gerek yok, ilk katmanın baskı yüzeyine yeterince yapışmadığını veya bir süre sonra baskınızda kıvrılmalar meydana geldiğini fark ederseniz sorunu tahlil edebilirsiniz demektir.

Baskı tablasına düzgün bir şekilde yapışmayan bir baskı illüstrasyonu

Bu sorun çoğunlukla nozul ve baskı tablası arasındaki mesafenin çok fazla olmasından kaynaklanır. Ancak BCN3D Cura yapılandırmasından hotend ile ilgili donanım sorunlarına kadar pek çok farklı durumda da bu sorunla karşılaşabilirsiniz.

Kaliteli bir baskı elde etmek için nasıl çözüm yolları uygulayabilirsiniz?

Yukarıda da belirttiğimiz gibi ilk katman sorunlarının birçok farklı sebebi olabilir. Bu nedenle birden fazla parametreyi aynı anda göz önünde bulundurmak zorundasınız. Rehberimizin devamında yer vereceğimiz maddeleri adım adım uygulayarak çözüme ulaşabilirsiniz. Unutmayın ilk katman sorunu herhangi bir sebepten kaynaklanabilir, yani bir madde sorununuzu çözmezse pes etmeden diğerine geçin.

1. Her iki baskı kafasının da Z yüksekliğini kalibre edin

Yazımızın ilk kısmında, katman sorunlarının nozul ve baskı tablası arasındaki mesafeden kaynaklanabileceğine değinmiştik. Z yüksekliğini kalibre ederek nozul mesafesinin doğru olduğundan emin olun. Utilities / Calibration / Printer Calibration sekmesine giderek, ekranda gösterilen adımları izleyin. Bu noktada aşağıdaki makaleler işinize yarayabilir.

Hotend kalibrasyonu (BCN3D Epsilon)

Kurulum ve Kalibrasyon (BCN3D Sigmax)

Kurulum ve Kalibrasyon (BCN3D Sigma)

2. Yapıştırıcı maddenizi doğru seçin

Farklı malzemeler farklı özelliklere sahiptir, dolayısıyla her birinin yapıştırıcı madde uyumluluğu değişkenlik gösterir. Örneğin Magigoo Original, PLA ve ABS ile harika bir uyum yakalarken aynı durum PA için söz konusu değildir. Yapmanız gereken tek şey kullanacağınız filament için en doğru yapıştırıcıyı bulmak, bunun için filament tipleri hakkında yapacağınız kısa bir araştırma yeterli olacaktır.

3. Baskı yüzeyinizin yeterince sıcak olduğundan emin olun

Yapışma söz konusu olduğunda sıcaklık belirleyici bir faktördür. Bazı malzemeler, baskı yüzeyine yapışmak için belirli bir sıcaklığa ihtiyaç duyabilir. Eğer baskı tablanızın her yerinde bir sıcaklık dengesi olmasını istiyorsanız, baskı yüzeyinizi baskı işleminden 5 dakika önce ısıtmaya başlayın. Buna rağmen baskınız, baskı tablasına yapışmıyorsa sıcaklığı belirli periyotlarla 5’er derece artırarak devam edin. Yalnız dikkat edin, baskı yüzeyiniz gerekenden fazla ısınırsa “fil ayağı/elephant’s foot” adı verilen bir baskı sorunuyla karşılaşabilirsiniz, bu nedenle en uygun tabla sıcaklığını bulmaya çalışın.

Fil ayağı sorunu yaşanan bir baskı örneği
4. Bazı filamentler sıcak bir baskı hacmine ihtiyaç duyar

ABS, PA, PP ve PPGF30 gibi filamentler, yüksek bir bükülme oranına sahiptir. Bu nedenle eğer eşit olmayan bir şekilde soğutulurlarsa, bu durum bükülme olasılıklarını artırır ve kapalı bir baskı hacmi ihtiyacı ortaya çıkar. Eğer saydığımız maddelerle 3 boyutlu baskı yapacaksanız, tablayı 30 dakika önceden ısıtarak bükülme sorunlarını önleyebilirsiniz.

Kaynak: BCN3D


REHBER: TPU Filament Nedir, Ne Değildir?

En popüler ve en yaygın ikinci 3D yazıcı filamenti olan TPU filamentini yakından tanıyalım. TPU’nun teknik ve mekanik özellikleri, kullanım alanları, avantaj ve dezavantajlarına dair detaylı bilgiyi bu rehberimizde bulabilirsiniz.

TPU nedir?

  • Açılımı Termoplastik Poliüretan olan TPU, termoplastik polimer yapıdadır. TPE (Termoplastik Elastomer) ailesine dahildir.
  • 3 ila 5 yıl arasında biyoçözünürdür, bu sebeple çevre dostu bir malzemedir.
  • Termoplastik olması nedeniyle, eritilip yeniden şekillendirilmesi mümkündür. Bu süreçte fiziksel özelliklerini kaybetmez.
  • Geri dönüştürülebilir bir malzemedir.
  • Baskı süresince ciddi kabul edilebilecek miktarda zehirli gaz salınımı olmaz ancak gıda temasına uygun değildir.
  • Çözünmeyen bir malzeme olmasına rağmen higroskopiktir, çevresindeki nemi yavaşça emerek zamanla bozulur.
  • TPU yüksek uzama ve çekme dayanımı, yağlara, çözücülere, kimyasallara, aşınmalara karşı direnç özelliklerine sahiptir.

Ultimaker TPU 95A Filamentin %580’e kadar esneyebildiğini biliyor muydun?

TPU malzemeden üretilen ayakkabı.

TPU Nerelerde Kullanılır?

Elastik ve dayanıklıdır, hafiftir ve çizilmeye karşı dayanıklıdır. Yağ ve solventlerde çözünmez. Aşınma ve çatlamaya karşı dirençlidir. UV ışınlarına karşı dayanıklıdır, sürdürülebilirdir.

  • Ayakkabı
  • Telefon kılıfı
  • Giyilebilir medikal cihazlar
  • Spor ekipmanları
  • Otomotiv (conta,tapa,hava filtre kapağı, körük)
  • Şişme yatak
  • Can yeleği

Mekanik Özellikler

Plastik ve kauçuk arası özelliklere sahiptir. Termoplastik yapısı sayesinde diğer elastomerlere kıyasla avantajlıdır. Mükemmel bir çekme dayanımına sahiptir, kopma noktasında yüksek uzama gösterir, yük mukavemet kapasitesi yüksektir.

TPU malzemeden üretilen telefon kılıfı.

Hangi üretim süreçlerinde TPU kullanılabilir?

  • Enjeksiyon Kalıplama
  • Üflemeli Kalıplama
  • Sıkıştırma Kalıplama
  • 3D Baskı

3D Baskı ve TPU

FDM (Fused Deposition Modelling) ve SLS (Selective Laser Sintering) gibi teknolojiler ile baskıda kullanılabilir.

  • Dayanıklılık: Orta | Esneklik: Çok Yüksek | Darbelere Karşı Dayanıklılık: Çok Yüksek
  • Kullanım Kolaylığı: Yüksek
  • Baskı sıcaklığı: 210°C – 230°C (değişkenlik gösterebilir)
  • Baskı tablası sıcaklığı: 20°C – 60°C (şart değildir)
  • Soğuma sürecinde çatlama, bükülme sorunları minimaldir.
  • Çözünmez.
  • Zehirli gaz salınımı minimaldir.
  • Gıda temasına uygun değildir.

Fazla aşınan nesnelerin üretiminde TPE veya TPU kullanılması önerilir. Bükülme, gerilme veya sıkıştırmada sorun yaşamaz. Örnek baskılar arasında oyuncaklar, telefon kılıfları veya giyilebilir ürünler (bileklikler gibi) yer alabilir. TPC, benzer uygulamalar için kullanılabilir, ancak özellikle dış mekanlar gibi daha zorlu ortamlarda işe yarar.

Esneyebilen ve bükülen TPU malzeme ayakkabı.

TPU’nun dezavantajları nedir?

  • Higroskopiktir, neme karşı hassastır.
  • Baskı hızı düşüktür. (Yaklaşık 30 mm/s)
  • Düşük sıcaklıkta basılması gereklidir.
  • Baskı sonrası işlemler zordur.

Dünyanın en güvenilir markalarının TPU filamentlerini satın almak için buraya tıklayabilirsiniz.

Kaynak: Sculpteo | All3DP | Puffin | Autonomous Manufacturing


REHBER: ABS Filament Nedir, Ne Değildir?

En popüler ve en yaygın ikinci 3D yazıcı ham maddesi olan ABS filamenti yakından tanıyalım. ABS’nin teknik ve mekanik özellikleri, kullanım alanları, avantaj ve dezavantajlarına dair detaylı bilgiyi rehberimizde bulabilirsiniz.

ABS nedir?

  • Açılımı Akrilonitril bütadien stiren olan ABS, termoplastik polimer yapıdadır. Diğer pek çok termoplastik materyal gibi petrol kaynaklarının polimerizasyonuyla elde edilir.
  • PLA’nın aksine biyoçözünür değildir, ancak biyouyumludur, etrafını çevreleyen dokular üzerinde iltihaplanma, pıhtı oluşumu v.b. olumsuz etki yapmaz. 
  • Termoplastik olması nedeniyle, eritilip yeniden şekillendirilmesi mümkündür. Bu süreçte fiziksel özelliklerini kaybetmez.
  • ABS’nin yüksek sıcaklıklarda işlenmesi, ürüne daha iyi bir görünüm ve son ürün sağlar. Aynı zamanda malzemenin ısı ve kimyasal direnç kabiliyetini de arttırır.
  • Geri dönüştürülebilir bir malzemedir. Geri dönüşüm sürecinin ilk adımında ABS atıkları ince parçalar halinde kesilir, içerisindeki metal vb materyaller farklı basınçlarda su yardımıyla ayrıştırılır. Yeni plastik ürünlerin üretiminde işlenmemiş malzemelerle birlikte kullanılabilir.
  • Erime noktasına getirildiğinde baskı sırasında zehirli gaz salımı yapabilir. PLA’ya kıyasla 33 ila 38 kat daha fazla VOC (Uçucu Organik Bileşen) içerdiği biliniyor. Bu nedenle baskı esnasında iyi havalandırılan bir alan veya kapalı bir 3D yazıcı kritik önem taşır. Aksi takdirde VOC emisyonu göz, burun boğaz tahrişi, mide bulantısı ve organ hasarına neden olabilir. (Ultra ince partikülleri temizleyen filtrelere sahip 3D yazıcıları tercih edebilirsiniz)
BCN3D ABS filament ile üretilen bir işlevsel robot kol

Nerelerde Kullanılır?

  • Altyapı Boruları
  • Bavul/Valiz
  • Mutfak Aletleri
  • Oyuncaklar/Lego
  • Elektronik Donanım
  • Otomotiv (tampon, kapı, çamurluk)

Teknik Özellikler

Mekanik Özellikler:

Darbelere ve çizilmeye karşı dayanıklı, ısı, elektrik ve birçok kimyasala dayanımı yüksek, sert bir malzemedir. PLA’ya kıyasla daha esnek, bu nedenle daha az kırılgandır. Çekme ve darbe dayanımı yüksektir.

Termal Özellikler:

Termoplastik malzemeler erime noktalarında sıvı hale gelir. ABS amorf bir katıdır, bu nedenle spesifik bir erime noktası bulunmaz. Görece düşük olan erime noktası, yüksek ısıya maruz kalınan durumlarda kullanılmasını engellse de, masaüstü 3D yazıcılarda baskı almayı kolaylaştırır. Termoplastiklerle ilgili önemli bir yararlı özellik, erime noktalarına kadar ısıtılabilmeleri, soğutulabilmeleri ve önemli bir bozulma olmadan yeniden ısıtılabilmeleridir. Enjeksiyon yöntemiyle şekillendirilebilir ve ardından geri dönüştürülebilir. Cam geçiş sıcaklığı 105°C olduğu için ev tipi makinelerde kullanıma uygundur.

Hangi üretim süreçlerinde kullanılabilir?

  • Tornalama
  • Delme
  • Frezleme
  • Kalıp Kesim/Kesim
  • 3D Baskı
ABS filament ile üretilmiş priz

3D Baskı ve ABS

Dünyadaki 3D yazıcıların neredeyse %69’unun kullandığı Fused Deposition Modeling-FDM (Eriyik Yığma Modelleme) teknolojisi ile PLA ve ABS yaygın olarak kullanılmaktadır.

  • Dayanıklılık: Yüksek | Esneklik: Orta | Darbelere Karşı Dayanıklılık: Yüksek
  • Kullanım Kolaylığı: Orta
  • Baskı sıcaklığı: 210°C – 250°C
  • Baskı tablası sıcaklığı: 80°C – 110°C
  • Soğuma sürecinde çatlama, bükülme sorunları yaşanabilir. (Bu sorunu en aza indirgemek için fanı kapatma ve ortamdaki ısıl geçişleri en aza indirme gibi yöntemler deneyebilirsiniz)
  • Ester, keton ve asetonda çözünür.
  • Gıda temasına uygun değildir.

ABS sağlamdır, yüksek stres ve sıcaklığa dayanabilir. Orta derecede esnektir. Genel amaçlı kullanım için iyi bir 3D yazıcı filamentidir ancak asıl kullanım alanı, sık kullanılan, düşen veya ısıtılan ürünlerdir. Örnekler arasında telefon kılıfları, çabuk aşınan oyuncaklar, alet tutacakları, otomotiv döşeme bileşenleri ve elektrik muhafazaları yer alır.

Dezavantajları nedir?

  • Doğru ısıtma ve soğutma düzeneği sağlanmazsa büzülme ve çatlama yapabilir.
  • Zararlı duman salınımı yapar. Yandığında karbon monoksit ve hidrojen siyanür gibi çok tehlikeli zehirli maddeler açığa çıkar.
  • Yüksek sıcaklıklı baskı ekstrüderi gerektirir.
  • UV ışınlarına karşı hassastır.
  • Petrol türevlerinden üretildiği için çevreci bir seçenek değildir, biyoçözünür değildir.
  • Çözücülere karşı direnci düşüktür.

Dünyanın en güvenilir markalarının ABS filamentlerini satın almak için buraya tıklayabilirsiniz.

Kaynak: Sculpteo | All3DP | Creative Mechanisms | Plastic Insights