Tıp Alanında Raise3D Yazıcı: MRI Bakımı

MRI, yani Türkçe karşılığıyla Manyetik Rezonans görüntüleme hastanelerde sıkça başvurulan ve doktorların kesin saptamalar yapabilmesine yardımcı olabilecek en modern tanı yöntemidir. Bilgisayarlı tomografi ve radyografi ile karşılaştırıldığında MRI çok daha güvenilir sonuçlar verir fakat bunun karşılığında hem cihaz hem de yardımcı alet maliyetleri oldukça yüksektir.

MRI / CT ve X-Ray ekipmanlarının satışını ve bakımını yapan, «MRT-Service» şirketinden Vitaly M., bu süreçlerde 3D baskıdan aktif olarak yararlanıyor. Şimdi 3D baskının MRI satışı ve bakımında nasıl yardımcı olabileceğini kendisinden dinleyelim.

3D yazıcılar kompleks tıbbi ekipmanların (MRI, CT vb.) yer aldığı hizmet sektöründe nasıl kullanılıyor?

Manyetik rezonans görüntüleme makinelerine bakım yaparken, belirli sorunları çözmek pahalı cihazler gerektirir. Örnek vermek gerekirse, pullama/şimleme işlemi düzgün bir manyetik alan elde etmek için gerekli bir hamledir. “Şim-aracı”/”Shim-device” isimli bir ürün bu aşamada kullanılıyor ve tıbbi ekipman olarak sınıflandırılmamasına rağmen oldukça pahalı bir araç. Yalnızca birkaç özel parti şeklinde üretilen aracı satın almak, çoğu cihaz tamircisi ve üreticisi için imkânsız.

Fakat 3D baskı, şim-aracı gibi imkansızları var etmek için var! 3D modelleme ve 3D baskı teknolojileri el ele verdiğinde, aynı cihazı veya en azından bir prototipini oluşturmak için bir şans yaratıyor.

MRI’da yararlanılan bir diğer 3D baskı uygulaması ise radyo parazitini algılamak için geliştirilen antenler.

Elektronik aksam cihazın içinde geleneksel yöntemler ile yer alır fakat cihazın dış kılıfı tamamen 3D baskı ile oluşturulur.

Radyo parazitini algılamak için geliştirilen cihazların dış kılıfı 3D baskı ile oluşturuluyor.

Peki sağlık alanında büyük önem taşıyan MRI cihazlarında kullanılmak üzere 3D baskı ile oluşturulan bu parçalar üretilirken hangi filamentlerden yararlanılıyor?

MRI makineleri bir manyetik alan altında çalışır, bu nedenle manyetik yapıda bozulmaya yol açabilecek çelik yapıların tek başına kullanılması imkansızdır. Bunu önlemek için baskıda sıkça plastik veya alüminyum kullanılır.

Plastik konusunda önce Polymaker PLA kullandık , ardından ESUN’a geçtik. Mısırdan yapıldığı ve dolayısıyla çevre dostu olduğu için çoğunlukla PLA plastik kullanıyoruz. 

ABS basıldığında koku yapar ancak dişli yapmak gerekirse yükü alan kısımlar ABS’den üretilmiştir. Antenler için ise deneyimlerden yola çıkarak prototipler oluşturmak için ideal bir filament olarak PLA’yı kullanıyoruz. Çalışma masasına mükemmel yapışıyor ve daha kırılgan olduğu için daha rahat işleniyor ama bu sadece benim görüşüm, muhtemelen birileri bu özelliği eksi olarak değerlendirecektir. Yazıcılara ek olarak, alüminyum elemanlar ürettiğimiz bir 3D freze makinemiz de mevcut.

– Vitaly M.

3D baskı ekipman kullanmak, MRI alanında nasıl artılar kazandırıyor?

Vitaly M., başta pahalı bir hamle olsa da zaman içinde iş gücü ve süre üzerindeki etkisi göz önüne alındığında 3 boyutlu yazıcıların kendi maliyetlerini karşıladığını belirtiyor.

Örneğin, radyo parazitini aramak için bir anten geliştirmemiz bir yılımızı aldı. Üstelik elektronik tarafında geçirilen 1-2 ayın yanı sıra görünüm, tasarım ve form açısından nihai sonucu almamız bu bir yılı oluşturdu. Elbette bunun her gün üzerinde çalışılan bir şey olmadığını, her şeyin adım adım yapıldığını göz önünde bulundurmalısınız. 3 boyutlu baskı kullanmaya karar verdiğimizde ilk olarak SOLIDWORKS’te sıfırdan bir model geliştirdik. Ardından Raise3D Pro2’de bir prototip yazdırdık Sonra bir tane daha, bir tane daha, bir tane daha…

Prototipleme süreci her şekilde uzun sürüyor, son versiyona gelene kadar 10-15 civarında ara versiyonumuz oluşturmamız gerekiyor. Gerekli pürüzlülüğü elde etmek, aletin elinize tam oturduğundan ve kullanımın rahat olduğundan emin olmak, şekli optimize etmek vb. için çok sayıda prototip üretmemiz gerektiği bir gerçek. 3D baskı teknolojisi, bunu oldukça hızlı ve düşük bir fiyata yapmamızı sağlayan tek şey! Eğer bu prototipleri özgür üretim imkânı ile kendimiz üretmeseydik, süreç birkaç yıla kadar uzayacaktı.

-Vitaly M.

MRI özelinde 3D baskı ve alternatif üretim biçimlerinin karşılaştırılması

Üretim sürecine 3D baskı dahil edilmeden önce, modellemelerde epoksi reçine ve fiberglastan, prototiplemelerde ise bazen kağıt hamurundan yararlanılırdı. Bu çalışmaların temeli manuel olduğundan, oldukça düşük bir tekrarlanabilirlik sunuyor.

Rusya’da bu konuda çalışacak yetkin birilerinin bulunmaması ise cabası. Vitaly M. tedarik etmeyi düşündükleri ürünleri üretecek kişiler bulmanın imkânsıza yakın olduğunu belirtiyor. Bu imkânsızlığı yaratan ana etkenler ise üretimin çok uzun sürmesi veya çok maliyetli olması. Belki ikisi de.

MRI özelinde 3D baskının artılarına ve eksilerine son bir bakış

3D baskının muazzam avantajları vardır. Nihai prototipi zaten geliştirip test ettiyseniz, daha sonra hiçbir şey yapmanıza gerek yoktur, ideal yüzey kalitesine sahip endüstriyel bir yazıcıda yazdırmak için STL dosyasını göndermeniz yeterlidir. Artık hayallerinizin ürününe bir adım daha yakınsınız!

FDM baskının dezavantajı ise 0,1 mm’lik bir katman kalınlığının bile son ürünleri basmayı pek mümkün kılmamasıdır.

Ve elbette yazıcı, projektör veya çocuk oyun konsolu için bir braket basmaktan, kıyma makinesi veya diğer cihazlar için oluşturulacak dişlilere kadar üretimde oldukça zaman kazandırır. Bu durum bulunması imkânsız olan veya çok pahalıya mal olacak her şey için geçerlidir. Oturuyorum, yarım saat çiziyorum ve daha sonra basıyorum. Nihai ürün şimdiden elimde.

Çok baskı oluşturduğum için, ihtiyacım olan her şeyi 3D yazıcıda çizip üretmek benim için her şeyden daha kolay. 3D baskı, benim için her zaman dışarı çıkıp arama yapmaktan ve benzine para harcamaktan çok daha hızlı bir alternatif olacak.

-Vitaly M.

Kaynak: Raise3D


QR Kodunuzu, 3D Basmak İster Misiniz?

QR kodlarını basmak çok yararlı olabilir fakat bunu başarabilmek aynı zamanda biraz karmaşık bir işlemdir. Bu karmaşayı kırmak adına QR kodunu nasıl 3D üretebileceğimizle ilgili baştan sona bir rehber hazırladık. 

Dijital çağın yükselişiyle birlikte QR kodları popüler bir hale gelmeye başladı. “Hızlı yanıt kodlarının” kısaltılmış bir biçimi olan QR kodları, 1994 yılında otomobil endüstrisi için icat edildi ve o zamandan beri birçok insanın günlük yaşamına tesir etti. Peki ama bunlar tam olarak nedir?

QR kodları, bir veri parçasını temsil etmek için X ve Y eksenleri olmak üzere iki yönde yerleştirilmiş gölgeli işaretler içeren taranabilir barkodlardır. Bu veriler, bir internet sitesi URL’si gibi bir metin dizisi veya QR kodunu oluşturmak için giriş kaynağı olarak kullanılan bir görsel olabilir. Tercih edilen veriler tarandığında, QR kodu cihazları yalnızca bu giriş verilerine götürür. Sonuç olarak aynı QR kodları, kullanıcıları her zaman aynı verilere yönlendirir. Bir QR kodunda saklanan bilgilerin kalıcı niteliğinin, değiştirilemeyeceği anlamına geldiğini unutmayın. Örneğin, Wi-Fi şifrenizi değiştirirseniz, yeni bir koda ihtiyacınız olacaktır.

3D baskı QR kodları, bastırılan kodun tanınabilir ve taranabilir olması için gereken hassasiyet nedeniyle biraz zor bir süreç olabilir. Çoğu QR kodu kağıda basılır ancak bunları 3D üretmek sürece farklı bir eğlence katacaktır. 3B basılan QR kodları, 3B üretim sürecinin yeteneklerini göstermek için eğlenceli bir yol olabilir. Bununla birlikte menülere dijital erişim sağlayan restoranlar, konuklara Wi-Fi erişimi sağlayan oteller ve hatta aşı kanıtı olarak kullanan kişiler gibi 3D baskı QR kodları da hayatı kolaylaştırabilir. 3B basılmış bir QR kodu oluşturmak için izlenmesi gereken adımlara birlikte bakalım: 

Adım 1: QR Kodunu Oluşturma

QR kodunuzu oluşturduktan sonra indirin ve dönüştürün 

Özel bir QR kodunu 3D üretmenin ilk adımı, gerçek kodu yapmaktır. Bunu yapmak için çevrim içi bir QR kod oluşturucu kullanabilir ve taranabilir kod için ister URL, ister resim veya düz metin olsun, istediğiniz girişi yükleyebilirsiniz.

İdeal olarak, QR kod oluşturucu, kodu Ölçeklenebilir Vektör Grafikleri (SVG) dosya formatında dışa aktarmalıdır. SVG dosyaları, kalite kaybı olmadan büyütülebilen veya küçültülebilen bir vektör biçimi olduğundan, bu işlem için en iyi sonucu verecektir. Bu da QR kodunu daha sonra bir 3D modele dönüştürmek için ideal hale getirir.

Ne yazık ki, birçok site QR kodlarını SVG formatında dışa aktarabilirken, ortaya çıkan dosyalar bilgisayar destekli tasarım (CAD) programlarına içe aktarıldığında sorunlar yaşanabilir. Başka bir seçenek de QR kodunu başka bir görüntü formatında dışa aktarmak ve ardından CAD programına içe aktarmadan önce SVG’ye dönüştürmektir.

Ücretsiz bir çevrim içi site olan metin, telefon numaraları, iletişim bilgileri, konumlar ve daha fazlası dahil olmak üzere dokuz farklı giriş için kod oluşturabilen goqr.me’dir den faydalanabilirsiniz. Giriş bilgilerinizi girdikten sonra QR kodunuzu PNG veya JPG formatında oluşturun ve kaydedin. Ardından QR kod görüntüsünü bir SVG dosyasına dönüştürmek için Convertio veya Online-Convert gibi bir dosya dönüştürücü kullanın. QR kodunuzu SVG formatında aldıktan sonra bir sonraki adıma geçmeye hazırsınız.

2. Adım: 3D’ye Dönüştürme

İçe aktarılan QR kodunuz hiçbir model uyuşmazlığı içermemelidir 

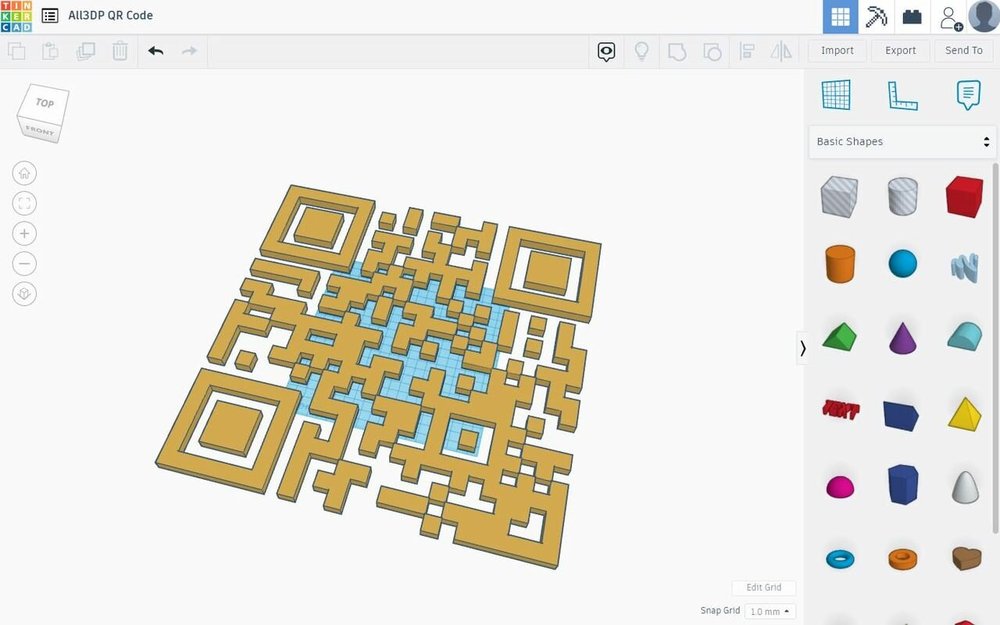
İkinci adım, 2B SVG’nizden 3B model oluşturmak için bir CAD programı kullanmaktır. Bir SVG dosyasını 3B modele dönüştürebileceğiniz birçok farklı CAD programı var ancak bu örnek için, Autodesk tarafından yapılmış, kullanımı kolay, tarayıcı tabanlı bir program olan Tinkercad’i kullanacağız.

Tinkercad, içe aktarılan SVG çizimlerini otomatik olarak 3D modellere dönüştürür. QR kodunuzu bir 3B model yapmak için “İçe Aktar”a tıklayın, SVG dosyanızı yükleme kutusuna sürükleyin ve dosyanın parametrelerini ayarlayın. Kodun uzunluk ve genişlik boyutlarının birbiriyle aynı olduğundan ve ölçeğin çok küçük olmadığından emin olun, aksi takdirde kod okunamayabilir.

Tinkercad’de içe aktarılan SVG modellerinin varsayılan yüksekliği 10 mm’dir. Bununla birlikte, 10 mm, yalnızca 2B olarak okunması gereken bir şey için çok sayıda 3B basılmış katmandır. Bu nedenle 1 mm kadar düşük bile olsa çok daha küçük bir değere geçmeyi düşünebilirsiniz.

Bununla birlikte tasarım değişikliklerinin ve eklemelerin birbiriyle veya QR kodunun taranabilirliği ile karışmasını önlemek için modelinizi bir CAD programında açmadan önce son bir tasarımı göz önünde bulundurmayı ihmal etmeyin deriz. Böylelikle tüm parametreler ve ayarlamaların doğruluğunu kontrol etmiş olursunuz. 

Diğer CAD programlarını kullanmak mümkün fakat bunların SVG formatı ile uyumlu olduklarından emin olun. SVG dosyasını diğer programlarla birlikte bir 3B model yapmak için dosyayı çizim olarak içe aktarın. QR kodu taslak biçimindeyken, modele yükseklik eklemek için platformun ekstrüzyon araçlarını kullanın.

Adım 3: 3B Modelin Tamamlanması

Bir arka plan eklemek, QR kodunun daha sonra okunabilir olmasına yardımcı olacaktır 

Temel QR kod 3B modeliniz olmasına rağmen, model henüz dilimlenmeye ve 3B basılmaya hazır değildir. Şu anda QR kodu yalnızca taranabilir rakamdır ve arka planı yoktur.

QR kodu gibi bir metin parçası veya taranabilir kod için bir fon iki amaca hizmet eder: kontrast oluşturma ve bağlantı kurma. İlk amaç, kodu kamera cihazları tarafından daha kolay taranabilir hale getirmek için arka planın QR kodundan farklı bir renkte basılabileceği veya boyanabileceği anlamına gelmektedir. İkinci amaç ise bir QR kodunun ayrılmış parçalarını bağlamaya yarar, böylece yerinde kalır ve kodun geri kalanından ayrılmaz.

Bunu yapmanın en kolay yolu, koddan biraz daha uzun ve daha geniş bir kare taban oluşturmaktır. Yine, yüksekliğin bir veya iki milimetreden fazla olması gerekmez. Ardından, kodu yeni karenizin ortasına yerleştirin.

Tinkercad’de bunu bir küp 3D model ekleyerek ve yüksekliğini 1-2 mm civarına indirerek yapabilirsiniz. İki parçayı X ve Y eksenleri boyunca ortalamak için Hizala aracını kullanın ve kodu arka planın yüzeyine yükseltin. Bunu, arka planın üzerinde geçici bir çalışma düzlemi oluşturarak, kodu seçerek ve ‘D’ye basarak da yapabilirsiniz. Diğer CAD programlarında, kare bir taslak çizim yapabilir ve bunu küçük bir miktar ekstrüde edebilirsiniz.

Artık arka planınızı eklediğinize göre 3B modelinizde istediğiniz diğer değişiklikleri yapmanın zamanı geldi. Kodunuzu başka bir 3D baskılı parçaya eklemek istiyorsanız, modelleri birleştirmenin tam zamanı. Tasarımınızı düzenlemeyi bitirdikten sonra, modeli CAD programınızdan bir STL dosyası veya OBJ veya 3MF gibi başka bir 3B model formatı olarak dışa aktarın.

4. Adım: Dilimleme ve Basma

QR kodunuzu sağlam bir parça olarak 3D basmak en iyi seçenektir

Sonunda QR kod 3D modelinizi basmaya hazırsınız. Yine de herhangi bir özel modeli üretmeden önce yazıcınız için G kodu yönergeleri oluşturmak adına önce tasarımı dilimlemelisiniz. Bunu yapmak için Cura, PrusaSlicer veya başka bir program kullanıyor olsanız da STL dosyasını 3B dilimleyicinize aktarın.

Dilimleyicide, 3B modelinizin nasıl üretileceğini ayarlayabilirsiniz. QR kodu gibi bir nesneyi 3B basmak için en yüksek kalitede baskı elde etmenize yardımcı olacak birkaç ayar vardır.

İlk olarak ekstrüder (E-adımları), püskürtme ucu ve sıcak uç dahil olmak üzere yazıcınızdaki her parçanın iyi kalibre edildiğinden ve düzgün çalıştığından emin olmalısınız. Bu kontrol makinenizin mümkün olan en iyi kalitede sonuç vermesini sağlar. Böylelikle başarılı bir şekilde taranacak kadar hassas bir QR kodu üretebilirsiniz. 

Ardından baskı hızını düşürmeyi düşünün. Herhangi bir metni, karakteri veya tabelayı yazdırırken olduğu gibi çizgilerin ve şekillerin doğru bir şekilde oluşturulduğundan emin olmak için yavaş bir baskı hızı kullanmak en iyisidir. Ayrıca QR kodunun tamamen sağlam olduğundan emin olmak için duvar sayısını artırın veya dolguyu %100’e ayarlayın. Düz çizgiler zemin yüzeyine daha iyi yapışmalıdır ve genel olarak daha güçlü bir baskı ile sonuçlanacaktır.

Son olarak, mümkünse, ürün yazılımınızda doğrusal ilerlemeyi etkinleştirmelisiniz. Doğru ayarlanmışsa, doğrusal ilerleme yazıcınızın ekstrüzyonunu iyileştirebilir ve makinenizin daha keskin köşeler basmasını sağlayabilir. Keskinlik ve hassas açılar QR kodu gibi köşesi olan bir nesneyi yazdırmak için önem taşımaktadır.

Adım 5: Boyama

Sünger boyama ile temiz bir kontrast elde edilebilir 

Son işlem QR kod baskınızı renklendirmektir. Bu işlem baskının iki bileşeninin, zeminin ve QR kodunun renklerinin kontrastını gerektirir. Elde edilecek kontrast cihazların kodu taramasını daha kolay ve hızlı bir hale getirecektir. Bunu, baskının ortasında filamentleri değiştirmek, çift ekstrüzyon sistemi kullanmak ve boyama dahil olmak üzere birkaç yolla yapabilirsiniz.

Seçeneklere geçmeden önce, güçlü bir kontrast sağlayacak iki renk seçmeniz gerektiğini hatırlamak önemlidir. Kodun açık renkli bir arka plan üzerinde koyu renk olması da iyi bir fikir olabilir. Bunu, modelin arka planını tek bir filament renginde basmak ve ardından yazıcınız gerçek kod için katmana ulaştığında filamentinizi farklı bir renge geçirerek yapabilirsiniz. 

Diğer bir seçenek ise ister Prusa’nın MMU2S’si gibi ayrı bir çok malzemeli sistem, ister Geeetech A10M gibi bir çift ekstrüzyon yazıcı kullanarak, iki renkli bir baskı elde etmek için bir çift ekstrüzyon sistemi kullanmanız olacaktır. QR kodunuzu çift ekstrüzyon sistemiyle yazdırmak için dilimleme işleminin farklı olduğunu unutmayın.

Son olarak en basit ve belki de en popüler yöntem modelinizi boyayarak renklendirmektir. Tipik olarak, 3B üretilmiş bir parçayı boyamak, tüm dış yüzeyi kaplamayı içerir. Bununla birlikte kodun “çizgileri” arasında kusursuz ve tek biçimli boyamanın zorluğu göz önüne alındığında, bu zor olabilir. Sadece üst yüzeyi boyamak için bir fırça kullanmak mümkündür ancak arka plana dokunan herhangi bir boya, kodun kesin şeklini bozacaktır. Bu nedenle, 3D QR kodunuzu boyamanın en güvenli yolu, baskının sadece üst katmanını eşit şekilde kaplamak için sünger gibi düz bir malzeme kullanmaktır. Bu size daha homojen bir sonuç verecektir.

Beş adımda oluşturduğunuz 3D QR kodunuza merhaba deyin!

Kaynak: ALL3DP


İşlevsel, Estetik ve Yenilikçi 3D Meristem Duvarı

3D baskı bir kez daha işlevsellik ve estetiği birleştirerek yenilikçi bir duvarın yapımına sahne oldu.

İsveçli mimarlar David Andreen ve Ana Goidea tarafından tasarlanan Meristem Duvarı, katmanlı imalatın gücünü göstermek için tasarlandı. Tasarlanan proje çeşitli işlevsel özellikleri birleştiren 1,25 x 2,1 x 0,7 m boyutlarında bir yapı olmasıyla dikkat çekiyor. Bu yapıya elektrik tesisatı, su akışı için borular, karmaşık bir havalandırma ağı, duvarın kentsel bir vahşi yaşam habitatı olarak hizmet etmesini sağlayan -hesaplama açısından optimize edilmiş- bir yüzey yapısının dahil olması 3D üretimin etki alanını gözler önüne seriyor.

“3D baskı gibi teknolojilerle karmaşık ve benzersiz formlar ve geometriler yaratma yeteneği işlevsel mimaride estetik, verimli ve inanılmaz derecede yepyeni bir alan açıyor. Meristem Duvarı ile göstermek istediğimiz de tam olarak bu.“

Mimar Ana Goidea

Sayısız işlevsel 3D baskı özellikleri 

3D baskının sunduğu tasarım özgürlüğünün, teknolojinin sınırsız sayıda soyut geometri oluşturmasını sağladığı gerçeği bir sır değil. Mimaride bu özellik ısı ve nemi depolayıp, hava akımlarını konveksiyon yoluyla yönlendirerek diğer mekanizmalarla yerel mikro iklimlerden pasif olarak yararlanan binalar üretme olasılığı anlamına geliyor.

Meristem Duvarı’nı bu kadar özel kılan unsur nedir? 

Yapı, kendi ağırlığını ve daha fazlasını tamamen taşıyabilmesinin yanı sıra elektrik ve aydınlatma armatürlerini, PEX borularından yapılmış su borularını, pencereleri ve yerleşik bir yağmur suyu tahliye sistemini entegre ediyor. Bununla birlikte duvar dışarıdan herhangi bir ilave olmadan hava filtreleme işlevi, ısı depolamayı ve iç nem seviyelerini kontrol eden kapsamlı bir dağıtılmış havalandırma sistemi içeriyor.

Meristem Duvarı yapım aşaması

Yapımında iki yıl

Ana ve David, son iki yılı Meristem Duvarı’nı geliştirmek için harcadılar. Tasarım çalışmalarının çoğu, Lund Üniversitesi’nin biyoDijital madde laboratuvarında yürütüldü ve mimarların kendileri tarafından geliştirilen bir dizi üretken tasarım algoritmasına dayanıyor. Duvarın büyük boyutları çoğu katmanlı üretim sistemi için çok büyük olduğundan, ikili sonunda Voxeljet’in 4 x 2 x 1 m’lik bir yapı hacmi sunan VX4000 3D yazıcısını kullanmaya karar verdi. Yapımın asıl zorluğu ince iç yapılar ve boruların karmaşık olmasıydı.

İşlem sonrası iş akışını riske atmamak için duvar ayrıştırıldı ve 21 ayrı parça halinde 3D üretildi. Üretilen bu parçalar ürünlerin ambalajından çıkarılmasını daha kolay bir hale getirdi. Parçaların dayanıklılık kazanması için duvarı tamamen epoksi reçine ile kapladılar. Bu işlem yaklaşık üç gün sürmesine rağmen sonuç oldukça tatmin ediciydi. Yapı tamamlandıktan sonra parçalar Venedik’e nakledildi ve nihai Meristem Duvarı yapısına monte edildi. 

3D baskının estetik ve işlevselliğin birleşimi, inşaat sektöründe tercih edilen bir tema olmaya devam ediyor. 

3D baskı inşaat şirketi Branch Technology, Tennessee’deki bir finans kurumu için bir bina cephesinin 3D baskısıyla benzer bir projeyi tamamladı.
 Zaha Hadid Architects (ZHA) ve mobilya üreticisi Tecno, özel bitki tabanlı 3D baskılı zemine sahip yeni ‘ALIS pod’ ofis konseptlerini Venedik Giardini’de sergilediler. 


3D Baskı Malzemelerinden Hangisi Daha Dayanıklı?

İster bireysel bir üretici olun isterseniz bir uzman, projeleriniz için ‘hangi 3D baskı malzemesinin dayanıklı olduğu’ sorusu her zaman güncelliğini koruyor. 3D baskı malzemelerindeki güç, çeşitli şekillerde tanımlanabilir. Bunlar sertlik, darbe direnci, basınç dayanımı vb. olabilir. Bununla birlikte, çoğu kullanıcı genellikle çekme mukavemeti ve eğilme mukavemetine önem veriyor. Mukavemet bir malzemenin ne kadar gerilip bükülebileceğini, yani direncini gösteriyor. Aşağıdaki genel bakışta, her malzemenin dayanabileceği MegaPascal (MPa) basıncı yer alıyor. Yer alan sayılar ne kadar yüksek olursa, malzemenin belirli streslere maruz kaldığında o kadar “güçlü” olduğu gösteriyor.

Bu yazımızda güçlü 3D baskı malzemelerini karşılaştıracağız. Kullanılan değerler, Ultimaker malzemelerinin teknik veri sayfalarını temel alıyor. Diğer markaların malzemeleri ve değerleri değişiklik gösterebilir. En güçlü 3D baskı malzemelerini karşılaştırmamız için yedi farklı malzemeyi ele alacağız. Yani, Polilaktik Asit (PLA), Sert PLA, Akrilonitril Bütadien Stiren (ABS), Polikarbonat (PC), glikol ile modifiye edilmiş polietilen tereftalat (PET-G), Naylon ve Polipropilen (PP). Hangisinin sizin için en iyisi olduğuna ihtiyaçlarınız, bütçeniz ve belirlediğiniz diğer etkenleri göz önünde bulundurarak karar verebilirsiniz.

3D Baskı Malzemeleri

PLA filamenti

PLA veya polilaktik asit, çok yönlü ve popüler bir FDM 3D baskı malzemesi olarak biliniyor. Basımının basit olması, düşük fiyatlarla kolayca bulunabilmesi ve çeşitli renk alternatiflerinin olması popülerliğini artırıyor. Bu nedenle, çoğu insan baskı yaparken ilk olarak bu materyali tercih ediyor.

PLA, malzemenin kırılgan olması nedeniyle genellikle mukavemet özellikleri için seçilmez. Sınırlı bir bütçeyle yazdırıyorsanız, bazı durumlarda PLA uygun olabilir ancak parçanızın kırılmadan önce esnemesi gerekiyorsa, genellikle farklı bir malzeme kullanmanız daha iyi olacaktır.

PLA filament özellikleri

Çekme Dayanımı: 53-59 MPa
Eğilme Dayanımı: 97-101 MPa

Sert PLA filamenti

Tough PLA, normal PLA veya Polilaktik Asit’in daha sert bir versiyonu olarak biliniyor. Baskı kolaylığı sunarken, kırılganlığı da bertaraf edebiliyor. Bu nedenle, biraz esnekliğe ihtiyaç duyan işlevsel prototipler için ideal bir seçenek oluyor.

Sert PLA, normal PLA kadar kırılganlık göstermiyor. ABS’den daha yüksek gerilme mukavemeti sergiliyor. ABS’den daha kolay yazdırılıyor. Bunula birlikte suda çözünür destek malzemesi PVA ile uyumluluk gösteriyor.

Sert PLA filament özellikleri

Çekme Dayanımı: 45-48 MPa
Eğilme Dayanımı: 83-96 MPa

ABS filamenti

Akrilonitril bütadien stiren olarak da bilinen ABS, popüler bir termoplastik polimer olmasıyla biliniyor. Darbe, kimyasal, su ve ısı direnci ile popülerliğini koruyor. Ayrıca olağanüstü yüksek ve düşük sıcaklık performansı sergiliyor. Bu özellik onu otomotiv bileşenleri için mükemmel kılıyor. İyi elektriksel yalıtım özelliklerine sahip  ABS, elektrikli parçaların muhafazası için tercih edilebiliyor.

ABS, nispeten çoğu malzemeden daha ucuza satılıyor. Bu nedenle seri üretim ve  çok çeşitli yaygın ürünlerde kullanılabilir. ABS’nin baskı sonrası işlemlerinin basit olması, yapıştırma ve boyanabilirlik anlamında kolaylık sağlıyor.

ABS filament özellikleri

Çekme Dayanımı: 34-36 MPa
Eğilme Dayanımı: 60-61 MPa

Polikarbonat (PC) filament

Polikarbonat filament (PC), ısıya ve kimyasallara dayanıklı sert bir termoplastik polimer olarak biliniyor. Zorlu ortamlarda ve teknik uygulamalarda kullanılmak üzere tasarlanmış yüksek mukavemetli bir malzeme yapısı gösteriyor. Yüksek cam geçiş sıcaklığı nedeniyle iyi bir ısı sapması sunuyor.

Polikarbonat filamentin günlük yaşamda sayısız uygulaması bulunuyor. Polikarbonat, pleksiglastan farklı olarak kırılma özelliği taşımıyor. Sonunda kırılana kadar sert kauçuğa benzer şekilde bükülüyor ve deforme oluyor. Ayrıca mükemmel optik netlik sunuyor.

Yüksek sıcaklık direnci nedeniyle Polikarbonat ile çalışmak zor olabilir. Bu da bükülme konusunda bir sorun olabileceği anlamına geliyor. Doğru yapıştırıcıyı seçmek ve parçalarınızda keskin açılardan kaçınmak, bu malzemeden başarılı bir şekilde baskı almanıza yardımcı olabilir.

Polikarbonat filament özellikleri

Çekme Dayanımı: 43-65 MPa
Eğilme Dayanımı: 89-114 MPa

PETG filamenti

PETG veya Polietilen Tereftalat Glikol, kristalleşmeyi sınırlamak ve dayanıklılığı artırmak için Glikol ilavesiyle kimyasal olarak modifiye edilmiş termoplastik bir polyester olarak biliniyor. Glikolün dahil edilmesi, üretim için PET’lerin dayanıklılığını ve şekillendirilebilirliğini iyileştiriyor. Güçlü bir darbe ve aşınma direnci gösteriyor. PLA’ya kıyasla daha yüksek sıcaklıklara dayanabiliyor.

Mükemmel özellikleri ve nispeten düşük fiyatı nedeniyle PETG, 3D baskıda yaygın olarak kullanılıyor. ABS yerine kullanılabilecek iyi bir mühendislik sınıfı özelliği taşıyor. Ayrıca bükülme eğilimi daha az olduğu için doğru parçalar daha kolay  yazdırılıyor.

PETG filament özellikleri

Çekme Dayanımı: 38-44 MPa
Eğilme Dayanımı: 75-79MPa

Naylon filament

Naylon, 3D baskı için çeşitli biçimlerde bulunuyor. Naylon’un daha sert versiyonları olan PA6, PA6/66 ve esnek bir Naylon türü PA 12 seçenekleri yaygın olarak kullanılıyor. Naylon hem güçlü hem dayanıklı hem de esnek olmasından dolayı sıklıkla tercih ediliyor. Bu özellikler, ince duvarlı parçaları yazdırırken fayda dağlıyor. Çok düşük sürtünme katsayısına ve yüksek erime noktasına sahip olan naylon, birbirine kenetlenen dişliler gibi işlevsel öğelerin baskısında kullanılabiliyor.

Tüm bu avantajlarının yanı sıra higroskopik (nemi emmesi) yapıda olan naylon, yazdırma sırasında beklenen performansı sunamayabiliyor.

Naylon filament özellikleri

Çekme Dayanımı: 63-65 MPa
Eğilme Dayanımı: 63-83 MPa

Polipropilen (PP) filament

Hemen hemen her evde bulunabilen Polipropilen (PP), yaygın olarak kullanılan bir plastik olmasıyla dikkat çekiyor. Enjeksiyon kalıplama gibi birçok geleneksel üretim şeklinin yanı sıra depolama ve paketleme uygulamaları için tercih ediliyor. Yüksek kimyasal direnci, ısı direnci, darbe direnci ve esnekliği PP’nin popülaritesini artırıyor.

Bu özellikleri ile gıda paketleme, kimyasal depolama malzemeleri ve protez gibi tıbbi uygulamalarda tercih edilebiliyor.

Polipropilen Filament Özellikleri

Çekme Dayanımı: 10-12 MPa
Eğilme Dayanımı: 13-15 MPa

Ayarlar

Ultimaker Cura Ayar Paneli

Ayarlarınızı optimize ederek kullanılan malzemeyi değiştirmeden daha güçlü parçalar basabilirsiniz. Bunun için yazıcınızda kullandığınız ayarları yalnızca her malzeme için değil, her parça için özelleştirmeniz gerekiyor. Güncelleyebileceğiniz ayarlardan bazıları:

Dolgu tipi ve yoğunluğu: Dolgu tipi ve yoğunluğu, yazdırılan bir parçanın gücüne katkıda bulunan önemli faktörlerdir. Dolgu yoğunluğu ne kadar büyük olursa, mukavemet o kadar büyük olur. Çok fazla malzeme kullandığı ve yazdırılması daha fazla zaman aldığı için yüksek dolgu yoğunluğu genellikle tavsiye edilmez. Yoğunluğu artırmadan bir parçanın gücünü artırmak için parça işlevselliğine bağlı olarak dolgu desenini değiştirebilirsiniz. Örneğin, sıkıştırma mukavemeti testlerinde, üçgen/ızgara dolgu, kübik ve gyroid dolgu desenlerine kıyasla daha yüksek sıkıştırma mukavemeti gösterir.

Çoğu görsel baskı için yaklaşık %20’lik bir dolgu kullanabilirsiniz. Daha güçlü parçalar için %50’nin üzerine çıkmayı deneyebilirsiniz. Alternatif olarak daha yüksek dolgu yoğunluğu oluşturmak için değiştirici ağları kullanabilirsiniz.

Parça Oryantasyonu: Parça oryantasyonu, daha güçlü bir baskı sağlamak için kontrol listenizde olmayabilir, ancak bu çok önemlidir. 3D baskıda çekme mukavemeti Z ekseni boyunca özellikle uzun ve ince baskılı parçalarda daha zayıftır (genellikle XY eksenine kıyasla mukavemetin %40-70’i). Sonuç olarak parçayı gerekli mukavemet eksenine uyacak şekilde dikkatlice yönlendirmelisiniz. Bunu yaparken destek yapısını da göz önünde bulundurarak denge sağlanması gerekecektir.

Kabuk Kalınlığı: Parçanın dış yüzey kalınlığına kabuk kalınlığı denir. Genel olarak kabuk ne kadar kalınsa, parça o kadar güçlü olur. Buna dayanarak, parçanız için ihtiyacınız olan kabuk kalınlığına karar verebilirsiniz. Katman kalınlığının iki katı olan bir kabuk kalınlığı başlangıç için iyi bir noktadır.

Son işleme

Bir parça yazdırıldıktan sonra işimiz bitmez. Biraz ekstra çalışma ile basılı parçanın gücünü artırabiliriz.

Tavlama: Naylon, PET, PEEK ve bazı PLA formları gibi yarı kristal malzemeler tavlanabilir. Bu, malzemenin kristal halinde tamamen dönüştürüldüğü, size daha sert ve daha güçlü bir parça veren bir ısıl işlemdir.

Uygulamalar

3D Baskı Uygulama Örneği

Güçlü basılı parçalar, endüstrilere ve işlevlere yayılmış geniş bir uygulama yelpazesine sahiptir. Kullanmayı düşünmek isteyebileceğiniz malzemelerle birlikte mukavemetin kritik olduğu uygulama örnekleri: 

İşlevsel prototipler: İşlevsel prototipler, geliştirilmekte olan ürünün nihai işlevselliğini test etmek ve göstermek içindir. İşlevsel prototipler, pratik kullanımda parçanın davranışı hakkında doğru verilerin toplanabilmesi için titizlikle test edilir. Bu, test aşamasında üretilen verilere güvenilebilmesi için prototipin ve nihai ürünün özelliklerinin eşleşmesi gerektiği anlamına gelir. İşlevsel prototipler aşınmaya ve yıpranmaya meyilli olduklarından sağlam olmaları gerekir. Bu uygulama için sert PLA ve PET-G filamentleri yaygın olarak kullanılmaktadır. 

Son Kullanım Bileşenleri: Son kullanım parçalarını yazdırırken, geliştirilmiş mukavemet özellikleri, 3D baskının kullanılabileceği son kullanım uygulamalarının sayısını büyük ölçüde artırır. Polipropilen genellikle protez gibi parçalar için kullanılır. Polikarbonat gözlük ve elektronik muhafazalar için kullanılır. Polipropilen, PET-G veya PEEK genellikle kimyasal temas gerektiren uygulamalar için kullanılır.

İmalat Yardımcıları: Parçaların imalatına yardımcı olan alet ve cihazlardır. Bunlar ayrıca montaj aşamasında parçaların montajını hızlandırmak için kullanılır. Bu uygulama için daha güçlü baskılar önerilir çünkü tekrar tekrar kullanımda çok fazla aşınma ve yıpranma yaşayabilirler. Burada Naylon ve PET-G kullanıma uygun malzemelerdir.

Bu bilgilerin malzeme seçimi konusunda sizlere yardımcı olabileceğini umuyoruz. 

Kaynak: ultimaker


PLA Yüzey Düzeltme ve Pürüzsüzleştirme Yöntemleri

3D baskı uygulamalarında yaygın olarak tercih edilen filamentlerden PLA için, PLA yüzey düzeltme ve PLA yüzey pürüzsüzleştirme yöntemlerini rehberimizde bulabilirsiniz.

3D Baskı ve PLA Yüzey Düzeltme İşlemleri

3D baskı ile üretimin en önemli adımlarından biri olan yüzey düzeltme aşaması her filament için farklı yöntemler gerektiriyor. Kimyasal ve fiziksel dayanıklılık özelliklerine bağlı olarak özelleşen yüzey düzeltme işlemleri, pürüzsüz, güzel görünümlü ve işlevsel parçalar üretmede önem taşıyor. PLA filament üzerinde yaygın bir yöntem olan aseton ile pürüzsüzleştirme mümkün olmadığı için alternatifleri incelemekte fayda var.

1. Destek Malzemeleri Temizleme

Maket Bıçağı

En erişilebilir ve pratik çözümlerden biri olarak maket bıçağı ile fazlalıkları ve destek malzemeleri temizleyebilirsiniz. 3D baskı parçanızın boyutu, detaylarının şekli ve karmaşıklığına göre uygun bıçak boyutunu belirlemek önemlidir. Bu yöntem kaba kuvvet gerektirdiği için uzun süreli işlemlerde ellerde aşınmaya ve zedelenmeye yol açabilir. Ayrıca bıçak kullanılırken kaymalara karşı dikkatli olmak ve parmakları bıçak önüne gelecek şekilde yerleştirmemek gerekir.

Çok Amaçlı Matkap

Yüzey pürüzsüzleştirme ve baskı sonrası rötuş işlemleri için el matkapları kullanışlı bir seçenektir.

Çeşitli geometriler üzerinde rahatlıkla çalışmaya olanak veren el matkapları, elle veya bıçakla erişilmesi mümkün olmayan noktalara erişim sağlıyor. Bunun yanında, baskı uygulayarak etkiyi artırmak yerine aletin çalışma hızını artırarak güç kullanmadan istenen sonuç elde edilebiliyor. Ek olarak, yüksek çalışma hızı ısınmaya sebep olacağı için plastik malzemeler üzerinde çalışırken malzemenin aşınmaması için uygulama süresinin kontrol edilmesi önemlidir.

2. Zımparalama

Hobi işleri ile veya ahşap ürün yapımı ile ilgilenenlerin çok sık kullandığı zımparalama yöntemi, 3D baskı nesnelerde yüzey düzeltme için de sıklıkla kullanılıyor. Düşük maliyetli ve kolay erişilebilir bir yöntem olarak zımparalama farklı boyuttaki nesnelerde farklı araçlarla yapılabilir. Büyük boyutlu ve az detaya sahip 3 boyutlu baskı ürünlerinizde zımpara takozu (sanding block) kullanarak az eforla kolay sonuçlar elde edebilirsiniz. Daha ufak ve detay içeren baskılarınızda ise tırnak törpüsü ile çalışabilirsiniz.

Son olarak, ıslak zımpara kağıdı veya kağıt su zımparası olarak bilinen ve su ile ıslatılarak kullanılan zımpara kağıtları da kullanışlı bir seçenek olabilir. Islandığı için toz dökülmesini önleyen ve temiz bir çalışma ortamı sağlayan bu kağıtlar oldukça uygun fiyatlara temin edilebilir.

3. Yüzey Eritme

Isı tabancası ile yüzey eriterek 3D baskı nesnelerde rötuş işlemleri uygulanabilir.
Görsel: Tinkerine | YouTube

PLA ısı dayanımının yüksek olmaması sebebiyle dış mekan kullanımı için genellikle önerilmez. Bu özelliği dezavantaj olarak görülse de, baskı sonrası rötuş işlemleri için ısı tabancalarını geçerli bir seçenek haline getirir.

Rötuş işlemi için 3D baskı nesneyi döner bir tabla üzerine yerleştirip yavaşça döndürerek, en düşük ısı ayarına getirilmiş ısı tabancası ile ısıyı eşit olarak uygulayabilirsiniz. Böylece kısmı olarak aşırı ısınmaya bağlı olarak şekil bozuklukları engellenmiş olur.

Not: Saç kurutma makineleri ısı tabancasına güçlü bir alternatif olarak görülse de yaygın modellerin çoğu plastik malzemelerin erime noktasına çıkamaz. PLA’nın görece düşük 60 °C cam geçiş sıcaklığına dahi erişemeyen saç kurutma makineleri ile sonuç almak pek mümkün olmayacaktır.

4. Yüzey Kaplama

“Kusurları örtmede gece gibi ol.” diyen Mevlana’ya selam ederek, kapatılması veya doldurulması gereken hatalar için yüzey kaplama seçeneğini ele alalım.

Astarlama

Astarlama ile PLA yüzey düzeltmede pürüzsüz bir sonuç elde edilir.

Zımparalama ile birlikte uygulanan bu yöntemde, 3D baskınızın üzerini boyama, püskürtme veya daldırma ile astarlayarak pürüzsüz bir yüzey elde edilir ve üzeri kuruduğunda zımparalanır. Astarın dokusu PLA baskınıza göre daha yumuşak olduğu için baskının doğrudan zımparalanmasına kıyasla çok daha kolaydır. Çok daha pürüzsüz ve estetik bir sonuç elde edilen bu yöntemin olumsuz yanı ise astarın kuruma süresidir. Zımparalamaya kıyasla vakit alan bir yöntemdir ve astarın dayanıklılığı yüksek olmadığı için üzerinin boya ile kapatılması tavsiye edilir.

Epoksi

Epoksi kaplama ile parlak bir yüzey elde edilir. Görsel: Reddit

Epoksi kaplama, astar mantığına sahip bir reçine kaplama yöntemidir. Astarlamaya kıyasla daha uğraştırıcıdır çünkü uygulama öncesinde karışımın hazırlanması gereklidir. Baskı kusurlarını kapatma ve geniş delikleri doldurma konusunda astara kıyasla daha iyi performans gösterir. Bir fırça yardımıyla kolaylıkla herkes tarafından uygulanabilecek epokside dikkat edilmesi gereken nokta, baskının her yerine eşit miktarda uygulanmasıdır. Aksi takdirde yüzeyde farklı kalınlıklara sahip bölgeler oluşabilir.

5. Kimyasal Pürüzsüzleştirme ile PLA Yüzey Düzeltme

Son olarak, ABS’nin aksine aseton ile yüzey rötuşu yapılması mümkün olmayan PLA için kimyasal pürüzsüzleştiricileri inceleyelim. PLA’ya benzer bir malzeme olan PVB içerikli Polymaker Polysmooth ile yüzey düzeltme yapılabilir. Ancak, bu işlem için Polymaker Polysher kullanımı gereklidir. Bu kutu, izopropil alkolün üst tabakaları yumuşatmak için filamentle reaksiyona girmesi prensibi ile çalışır.

PLA Yüzey Düzeltme ve 3D Baskı Sonrası İşlemler

PLA filament için mevcut yüzey pürüzsüzleştirme ve rötuş yöntemlerini derlediğimiz bu rehberimizde değinilen teknikleri uygulamadan önce filament üreticinizin öneri ve tavsiyelerini göz önünde bulundurmanız önem taşıyor.

Dünyada en çok kullanılan 3D baskı malzemelerinden PLA filament hakkında daha detaylı bilgi için 3Dörtgen Blog’da yer alan bu rehberimizi inceleyebilirsiniz.

Kaynak: All3DP


Öğrenciler, 3D Baskı ile Tasarım Dünyasını Keşfediyor

Yaratıcılığın eğitime entegrasyonun araçlarından biri haline gelen 3D baskı teknolojisi Barselona Tasarım ve Mühendislik Okulu olan Elisava’nın lisans öğrencileriyle buluşuyor. Farklı tasarım olanaklarını keşfetmenin ve üretim süreçlerini büyük ölçüde hızlandırmanın yenilikçi yolu olan 3D baskı ile birlikte 3D yazıcılar lisans öğrencilerinin yeni sıra arkadaşı oldu desek yeridir. 3D baskıdan faydalanarak birbirinden yaratıcı tasarımlara imza atan TRUSTTO, Clearwater ve 4GRILLS gruplarıyla gerçekleştirilen görüşmelerde neler konuşulduğuna gelin birlikte göz atalım.

Elisava Üniversitesi, 3D baskı dahil olmak üzere öğrencilerini çok çeşitli teknolojiler hakkında derin bir vizyonla donatma anlayışını benimsiyor. Aynı zamanda bu doğrultuda öğrencilerinin iş dünyasına girdiklerinde her bir teknolojinin nasıl işlediğine ve endüstrinin nasıl devam edeceğine dair derinlemesine bakış açısı kazanmalarını hedefliyor.

“3D baskı, tasarım ve üretim şeklimizi derinden değiştiriyor. Çalışmalarımızı hızlı bir şekilde test etmemize ve daha önce üretemediğimiz modelleri gözümüzde canlandırmamıza olanak sunuyor.”

– Oscar Tomico, Endüstriyel Tasarım Mühendisliği Lisans Derecesi Başkanı

Geçen yıl ürün tasarım projelerini yürütmek için çalışan Elisava Üniversitesi öğrencilerinin 3D baskıyı tüm bu süreçlere nasıl dahil ettiğine dair bir tahmininiz var mı? Bu entegrasyonu derinlemesine keşfetmek için 3 eşsiz ürünün üretimiyle ilgilenen ekiplerin paylaşımlarını inceleyelim.

Kurtarma Ekipleri TRUSTTO’ya Güveniyor

Covid-19 pandemisiyle birlikte doğaya açılan insan sayısının artması, kurtarma faaliyetlerinin sayısının da doğru orantılı olarak artmasıyla sonuçlandı. Kurtarma ekipleri bu süreçte özellikle sedyeleriyle ilgili sorunların farkına vardı. Bu ihtiyaçtan ilham alan TRUSTTO, özellikle ulaşıma odaklanarak ekiplerin karşılaştıkları sorunları saptamak için yola koyuldu.

TRUSTTO ile kurtarma faaliyetlerinde 3D baskı dönüşümü

Bir kurtarma işleminin zorlu koşullarının üstesinden gelmek için, geliştirilecek TRUSTTO sedyenin hızlı, sağlam, hava koşullarına dayanıklı ve hafif bir şekilde monte edilebilir olması gerekiyordu. 2 ekibe ayrılan projede, 3D baskı her iki ekibin de hızlı prototipleme yapabilmesi anlamına geliyordu. Bu doğrultuda IDEX teknolojisi, çözünür desteklerin kullanımıyla karmaşık geometriler oluşturmalarına izin verdi.

Katlanabilir bir alüminyum yapıya bağlanan karbon fiber taban ve yapıdaki ekler için 3D baskı parçalar kullanıldı. Bir ekip, maliyet verimliliği ve baskı kolaylığı nedeniyleyse PLA seçti. Diğer ekipse çok pahalı bir endüstriyel süreç olacak olan TPU’da bir tekerlek bastı.

TRUSTTO ekibi öğrencileri bu projeyle birlikte 3D baskı sürecinin geleneksel süreçlerden hangi noktalarda farklılık gösterdiğini, yazılımın nasıl kullanılacağını ve sedyenin bileşenlerini optimize etmeyi öğrenme fırsatı yakaladı.

Clearwater ile Plastik Kirliliğine Son

Clearwater’dan bahsetmeden önce her yıl kaç ton plastiğin okyanuslarımıza girdiğini tahmin etmenizi isteyeceğiz. Tahmini olarak her yıl 8 milyon ton plastik atık okyanuslarımızla buluşuyor, yalnızca bir an durup düşünün.

Bu korkutucu gerçeklikle mücadele etmeyi hedefleyen Clearwater’ın projesinin amacı, deniz alanlarını ve limanları plastik kirliliğinden arındırmak için otomatik bir gezici inşa etmekti. Piyasadaki mevcut ürünleri analiz ettikten sonra küçük otomatik geziciler ile insan müdahalesi gerektiren büyük araçlar arasında bir denge kurmak gerekiyordu. Orta yolu bulmaya çalışan ekip geliştirdikleri 1:3 ölçeğinde ve mevcut 1m3 boyutundaki geziciyle sudan 250 litreye kadar çöp çıkarmak ve depolamak için pille çalışan bir taşıma bandı kullanıyor.

3D baskı okyanuslarda: Clearwater

Diğer geziciler metal taşıma bantları içerirken, Clearwater ekibi daha hafif bir malzeme arayışındaydı. Toplamda ¾’ü 3D olarak üretilen gezicinin deniz koşullarına karşı dayanıklı olması amacıyla gövdeler ABS’den üretildi. Yaylar ve köprü için ABS; esnek, kauçuksu kıllar için TPU; ve bazı daha sert parçalar içinse PLA filamentinden yararlanıldı. 3D baskı, ekibin bileşenlerin ağırlığını taşıyabilecek büyük parçalar oluşturmasına ve malzemelerin farklı özelliklerini elde etmek için çeşitli konfigürasyonlarla oynamasına olanak sağladı.

“Yazıcının kapalı kapsülü, son parçaların çok daha profesyonel olması için sıcaklığı ve koşulları kontrol etmemizi sağlıyor.”

– Alejandro Arasanz, Clearwater proje ekibi üyesi

4GRILLS, Lékué ile Yemek Hazırlamayı Hızlandırıyor

Meritxell Clarens, sağlıklı bir yaşam tarzını çağrıştıran ve yemek hazırlama sürecini basitleştiren bir tasarımla Lékué ürün portfüyünü genişletmenin yenilikçi bir yolunu arıyordu. Bu arayışla birlikte krep, pizza ve quesadillas gibi hamur bazlı ürünler yapmak için bir hamur kesici ile hem tabak hem de tava işlevi gören katmanlı bir ızgara olan 4GRILLS doğdu.

Teknoloji mutfakta: 4GRILLS

Prototip oluşturma aşamasında parçanın görsel yönlerini test etmek ve PLA ile üretmek için parçaları bastırmada 3D baskı kullandı. Son olarak Lékué markasının canlılığının ve enerjisinin klasik damgası olarak kırmızı renk tercih edildi. Katmanlı bir ızgara ve kesiciden oluşan son versiyon içinse kesici ABS’de yazdırıldı. Mikrodalgaya konulması gerekmediğinden ABS hamur kesmek için gereken sertliği sağladı.

3D baskı, yalnızca gerekli miktarda malzeme kullanarak ve aynı zamanda hem esnek hem de sert olan parçaların/ürünün işlevselliğinin hızlı bir şekilde test edilmesini sağlayarak tüm süreci son derece hızlandırdı.

Sonuç olarak, her projedeki öğrenciler ürünlerini geliştirmek için 3D baskı teknolojisiyle çalıştı. Geliştirilen her bir ürün, ergonomiyi geliştirmek için piyasada fark yaratma potansiyeline sahip olmasıyla öne çıkıyor. Aynı zamanda 3D baskının tasarımdan üretime kadar her aşamada yenilikçi yaratıcılığın sağlanabilmesinin birçok farklı yolu olduğunu gösteriyor.

Kaynak: BCN3D


3D Baskı, Hızlı Prototiplemede Nasıl Kullanılabilir?

Yeni bir ürün üretmek veya mevcut bir ürünü geliştirmek isteyen herkes için hızlı prototipleme verimlilik açısından muazzam bir değer katıyor. Bu içeriğimizde, ürün maliyetlerinizi ve pazara sunma sürenizi azaltarak, hızlı prototipleme sürecinize 3D baskıyı nasıl dahil edebileceğinizi inceleyeceğiz. 

Hızlı prototipleme nedir?

Hızlı prototip oluşturma, tasarım fikirlerini test etmek ve gelecekteki olası iyileştirmelere yardımcı olacak verileri elde etmek için bir ürünün nihai olmayan bir sürümünü hızla yapma sürecini ifade ediyor. Terim, başlangıçta, daha sonra bir nesneyi veya bir parçayı 3B yazdırmak için kullanılacak olan bilgisayar destekli tasarım (CAD) verilerini kullanarak bir 3B model yapma sürecini tanımlamak için kullanıldığından, eklemeli üretim (3B baskı) teknolojisiyle yakından bağlantı kuruyor.

Fiziksel bir ürün tasarlarken, hızlı prototipleme farklı malzemeleri, boyutları, şekilleri, renkleri ve daha fazlasını denemenize yardımcı oluyor. Bununla birlikte bunların biçim, uyum ve işlevi nasıl etkilediğini test etmenize olanak tanıyor. Daha sonra nihai ürünü geliştirmek için bu deneylerden öğrendiklerinizi nihai uygulamalarda kullanabiliyorsunuz. 

Hızlı prototiplerimizi neden 3D üretmeliyiz?

3D baskı teknolojisi, bir konsept olarak hızlı prototiplemenin yaratılmasına ilham oldu. Hızlı prototipleme için enjeksiyon kalıplama ve CNC işleme gibi diğer üretim teknikleri kullanılabilirken, 3D baskı en uygun olanlardan biri olmaya devam ediyor. Herhangi bir hızlı prototipleme, deneyler yapmak ve varsayımları test etmek için kullanılabilecek bir ürünün hızlı bir versiyonunu yapmayı amaçlıyor.

Bu, özel tek seferlik tasarımlar yapabilmeniz ve ardından bu tasarımları ardışık yinelemelerde değiştirebilmeniz gerektiği anlamına geliyor. Söz konusu yinelemeleri olabildiğince çabuk üretebilmeniz gerektiğinden prototiplerinizi tasarlamada ne kadar özgür olursanız o kadar iyi süreçler yürütebiliyorsunuz. Tüm bunların yanı sıra 3D baskı birçok avantaj sunuyor: 

Hız

Açık-kapalı veya küçük partili üretim söz konusu olduğunda, 3D baskı başı çekiyor. Yeni özel kalıpların yapılması gerekmediğinden ve siparişinizin gönderilmesini beklemeniz gerekmediğinden teslim süreleri kısa zamanlı kalıyor. Orta-küçük nesneler için gün içinde yeni bir 3B tasarım oluşturmak, gece boyunca yazdırmasına izin vermek ve tamamladığınız nesneyi ertesi sabah yazıcıdan almak mümkün oluyor.

Esneklik

Özel bir tasarım üzerinde değişiklik yapma ve yineleme yeteneği, 3D baskının öne çıktığı başka bir alan oluyor. Bir nesneyi 3B yazdırmak için önce onun dijital bir 3B modelini oluşturmanız gerekiyor. 3B modeller dilediğiniz şekilde değiştirilebiliyor, çoğaltılabiliyor ve paylaşılabiliyor. Bir dizi deneme başarısız olursa; sadece önceki bir sürümü yükleyebiliyor ve başka bir alternatif deneyebiliyorsunuz.

3D baskı, prototiplerinizin fiziksel özellikleri söz konusu olduğunda size çok fazla esneklik sağlıyor. Mekanik mukavemet, sertlik, sıcaklık direnci, kimyasal direnç, boyutsal doğruluk ve renk, kullanılan malzemeye bağlı olarak değişebilen özelliklerden sadece bazılarını oluşturuyor. 

Maliyet

Maliyetler, parça gereksinimlerine ve hangi malzemenin kullanıldığına bağlı olarak büyük ölçüde değişkenlik gösteriyor. Ancak, enjeksiyon kalıplama gibi geleneksel üretim biçimlerini kullanarak benzer özelliklere sahip bir parça oluşturmak, küçük parti veya tek seferlik prototipler için parça bazında neredeyse her zaman daha pahalı oluyor.

3D baskı ile hızlı prototipleme uygulamaları

3D baskının hızlı prototiplemeye uygunluğunu gördükten sonra 3D baskının uygun olduğu bazı prototip kategorilerine göz atalım: 

Kavram Kanıtı prototipi- Proof-of-Concept prototype (POC)

Konsept modelleri olarak da bilinen kavram kanıtı prototipleri, prototiplemenin en erken aşamasını tanımlıyor. Bir ürün ile ilgili en temel varsayımları mümkün olan en az riskle test ediyor. Bu prototipler genellikle ürünün estetiği veya kullanılabilirliği hakkında herhangi bir düşünce barındırmıyor. Bu nedenle, POC prototipleri genellikle bir 3D yazıcının sağladığı aslına uygunluk düzeyine ihtiyaç duymadan, 3D baskının sunduğu hız ve düşük maliyetten büyük ölçüde yararlanabiliyor.

Görsel prototip

Bazen görünüm prototipleri olarak adlandırılan görsel prototipler, bir ürünün nasıl görüneceğini göstermek ve doğrulamak için kullanılıyor. Bunlar ürünün şekli, boyutu, rengi ve dokusunu içeriyor. Bu tür bir prototip oluştururken ürünün işlevselliği ikincil önem taşıyor. Görsel prototipler, tasarımcıların hangi nihai malzemelerin kullanılacağı ve bir ürünün nasıl pazarlanabileceği gibi konularda karar vermelerine yardımcı olabiliyor.

3D baskı, görsel faktörlerin herhangi bir kombinasyonu test edilebildiği için görsel prototipler oluşturmak için mükemmel olabilir. FFF yazıcılar, nihai ürünün bitişine mükemmel şekilde uyması için bazı son işlemler gerektirebiliyor ancak SLA baskısı gibi diğer teknolojiler, yazıcıdan çıkar çıkmaz üretime hazır bir ürünün görünümüne son derece yaklaşabiliyor.

İşlevsel prototip

Çalışma prototipleri olarak da adlandırılan işlevsel prototipler, bir ürünün işlevlerini göstermek ve doğrulamak için tercih ediliyor. Bu tür bir prototip oluştururken görsel görünüm ikincil önem taşıyor. Genellikle daha kapsamlı bir prototipte birleştirmeden önce tek bir ürünün ayrı işlevlerini ayrı ayrı test etmek için kullanılıyor. Bu prototipler, tasarımcıların hangi özelliklerin gerekli ve hangilerinin pratik olmadığına karar vermelerine yardımcı olabilir. Çalışma prototipleri, mevcut malzemelerin ve malzeme özelliklerinin geniş bir yelpazesinin en etkili şekilde kullanılabileceği yerler olduğu için 3D baskının en uygun olduğu yerdir.

Mühendislik/ üretim öncesi prototip

Mühendislik veya üretim öncesi prototipler, önceki tüm prototiplerden elde edilen bulguların neredeyse bitmiş üründe bir araya getirildiği son prototip kategorisini oluşturuyor. Bu prototipler, ürünü potansiyel yatırımcılara, müşterilere, satıcılara ve üreticilere göstermek için yaygın olarak kullanılıyor.

Kendi yazıcınızı veya yazıcılarınızı satın almak, daha yüksek bir ön maliyet karşılığında prototiplerinizi istediğiniz kadar deneme ve yineleme özgürlüğü sağlıyor. 

3D yazıcılar, prototipleme sürecine nasıl dahil edilebilir?

Prototip ihtiyaçlarınız için 3D baskıdan yararlanmayı seçtiğinizde, bu ihtiyaçlara en uygun çözümün hangisi olduğunu değerlendirmek önem taşıyor. 3D baskıyı benimsemenin genellikle iki yerleşik yolu bulunuyor;

3D baskı hizmetleri

İstediğiniz özelliklere göre bir 3B model tasarlayacak, daha önce oluşturduğunuz bir modeli kullanacak, daha sonra bu modeli kendi yazıcılarında yazdıracak veya ortaya çıkan baskıyı size gönderecek birçok 3B baskı hizmeti bulunuyor.

Kendi yazıcılarınızı satın almanıza veya nasıl çalıştıklarını öğrenmenize gerek kalmadan 3D baskının sağlayabileceği hızlı geri dönüş ve parça başına nispeten düşük maliyetten yararlanmaya devam edebilmeniz 3D baskı hizmeti kullanmanın en önemli avantajını oluşturuyor. Her bir parçanın geri dönüşünün yalnızca yazdırılması değil, aynı zamanda size gönderilmesinin gerekmesiyse 3D baskı hizmetinin dezavantajını oluşturuyor.

Kendi yazıcınızı alabilirsiniz

Kendi yazıcınızı veya yazıcılarınızı satın almak, daha yüksek bir ön maliyet karşılığında prototiplerinizi istediğiniz kadar deneme ve yineleme özgürlüğü sağlıyor. Devam eden prototipleme ihtiyaçları olan şirketler için bir yazıcı satın almak mantıklı bir karar oluyor. Kendi yazıcınızı kurmak, ekibinizden birinin onu nasıl çalıştıracağını öğrenmesini gerektiriyor. Bunun için de bir çok kolay ve çeşitli eğitim kaynakları bulunuyor.

Hangi 3D baskı teknolojisini kullanmalıyız?

3D baskıya yatırım yaparken, ihtiyaçlarınıza en yakın yazıcıyı satın almak önem taşıyor. Şu anda piyasada bulunan 3D yazıcılarla ilgili 5 tür belirgin farklı teknoloji öne çıkıyor. Her birinin kendi artıları ve eksileri bulunuyor. Bunları yazıcı teknolojisi, artıları ve eksilerine göre inceleyelim: 

Erimiş Filament Üretimi- Fused Filament Fabrication (FFF)

Artıları 

  • Çalıştırması ve bakımı basit
  • Geniş malzeme seçimi
  • Düşük malzeme maliyeti
  • Düşük yazıcı maliyeti
  • Minimum son işlem gerekli
  • Aynı anda birden fazla malzemeyle yazdırabilir
  • Kompakt yazıcılar

Eksileri

  • Görünür katman çizgileri
  • Bazen karmaşık destek yapıları gerekir
  • Daha düşük baskı hızları

Stereolitografi- Stereolithography (SLA)

Artıları 

  • Çalıştırması ve bakımı kolaydır
  • Çeşitli malzeme özellikleri mümkündür
  • Yüksek düzeyde görsel ayrıntı ve doğruluk
  • Bazı durumlarda daha yüksek baskı hızları
  • Kompakt yazıcılar

Eksileri

  • UV reçinenin KKD olmadan işlenmesi güvenli değildir
  • Karmaşık destek yapıları neredeyse her zaman gereklidir
  • Son işlem gereklidir (destek çıkarma, temizleme, kürleme)
  • Bitmiş parçalar UV ışığına karşı hassastır
  • Aynı anda birden fazla malzeme ile yazdırılamaz

Seçici Lazer Sinterleme- Selective Laser Sintering (SLS)

Artıları

  • Destek yapılarına ihtiyaç yoktur
  • Güçlü ve fonksiyonel parçalar

Eksileri

  • Sınırlı malzeme seçenekleri
  • Aynı anda birden fazla malzemeyle yazdırılamaz

Polijet/ Multijet

Artıları

  • Yüksek düzeyde görsel ayrıntı ve doğruluk
  • Aynı anda birden fazla malzemeyle baskı yapabilir
  • Son derece yüksek baskı hızları

Eksileri

  • İşlem sonrası gereklidir (destek çıkarma, temizleme, sertleştirme)
  • Bitmiş parçalar UV ışığına karşı hassastır
  • Yüksek yazıcı maliyeti

Doğrudan Metal Lazer Sinterleme- Direct Metal Laser Sintering (DMLS)

Artıları

  • Son derece güçlü ve işlevsel parçalar

Eksileri

  • Yüksek yazıcı maliyeti
  • Yüksek malzeme maliyeti
  • Küçük yapı hacmi
  • Destek yapıları gerekli
  • Karmaşık son işlem gerekli

Hızlı prototipleme sürecinizi geliştirmek için bu içerikteki bilgilerin, 3D baskıdan yararlanmanıza yardımcı olacağını umuyoruz. 3D baskı yolculuğunuzda bir sonraki adımı arıyorsanız ve prototipleriniz için kullanılacak en iyi malzemeleri nasıl seçeceğinizi öğrenmek istiyorsanız, bizi takipte kalın! 

Kaynak: ultimaker


Su Geçirmez Parçalar 3D Yazıcılar ile Nasıl Üretilir?

3D yazıcılar sonsuz uygulamalar vadediyor olabilir ancak bazen kimi durumlarda bu vaat gerçeklikten uzak olabilir. Örneğin su tutması gereken bir malzemeyi yazdırmaya çalışırken bazı zorluklar yaşabilirsiniz. En iyi sonucu elde etmek için hem malzemeye hem de kullandığınız ayarlara özellikle dikkat etmeniz gerekir. Tüm bu etkenlere dikkat etmenize rağmen güvenilir şekilde su geçirmez bir parça elde etmek için bazı son işlemlere ihtiyaç duyulabilir.

Su geçirmez dediğimizde ne demek istediğimizden bahsetmekte fayda var. Giysi veya elektronikten bahsederken, su geçirmez kelimesi genellikle bir nesnenin suyu dışarıda tutabileceğini belirtmek için kullanılır. Elektronik gibi bazı endüstriler suya dayanıklılık terimini belli bir sınıra kadar su geçirmeme özelliği bulunan bir şeyi tanımlamak için kullanır. Bir baskıyı su geçirmez hale getirmek için atılan adımlar, aynı zamanda su geçirmez ve suya dayanıklı olmasına da yardımcı olacaktır. Su geçirmez parçalar elde etmek için önemli olan üç alan vardır: Kullanılan malzeme, dilimleyici ayarlarınız ve işleme sonrası.

Su geçirmez parçaları yazdırmak için gereken malzemeler

Çeşitli farklı 3D baskı teknolojileri ile su geçirmez parçalar basmak mümkündür. Altı haneli fiyat etiketlerine sahip bazı endüstriyel yazıcılar, metal gibi sağlam malzemelerle son derece güvenilir su geçirmez parçalar üretebilir. Ancak çoğu insanın bu yazıcılara erişimi olmadığından bu içerikte en yaygın ve erişilebilir 3D baskı teknolojisi olan FFF baskısına odaklanacağız. Çoğu FFF filamenti termoplastiktir. Plastikler genellikle su geçirmezlik konusunda iyi olduğundan çoğu su şişesi plastikten yapılır. Plastikler ayrıca normalde su tarafından bozulmaz veya zarar görmez. Bununla birlikte, birçok farklı termoplastik türü vardır. Bunları kullanmadan önce hepsinin bilmeye değer farklı özellikleri vardır.

Bir adım geriden: Birçok 3D baskı malzemesi higroskopiktir, yani suyu emer. PETG, Naylon ve PLA gibi bazı malzemeler diğerlerinden daha kötüyken, ABS ve PP gibi malzemeler daha iyidir. Bu malzemelerin çoğu suyu bir dereceye kadar emebilir. Sonuç olarak bir parçayı uzun süre suyla temas halinde bırakırsanız şişmeye başlayabilir. Şişme miktarı genellikle küçüktür fakat parçanızı deforme edebilir ve su geçirmez veya su geçirmez olmasını engelleyecek şekilde bölünmesine veya kırılmasına neden olabilir. Şişme süresiz olarak devam etmeyecek veya işlenmemiş ahşapta olduğu gibi parçanın tamamen bozulmasına neden olmayacaktır. Bunun yerine parça büyük olasılıkla malzemeye bağlı olarak belirli bir noktaya kadar şişecek ve sonra duracaktır. Başlangıçta su geçirmez olan ancak zamanla sızdırmaya başlayan bir parça yazdırdıysanız, muhtemelen nedeni budur.

PLA

PLA, en ucuz ve en yaygın FFF baskı malzemelerinden biridir. PLA, su geçirmez parçalar oluşturmak için kullanılabilir ancak bazı dezavantajları vardır. PLA, suyu emmeye ve şişmeye meyilli olabilir. Bununla birlikte PLA biyolojik olarak parçalanabilir, yani doğru koşullar altında kompostlaştırılabilir. Bu temiz suya maruz kalması durumunda bir sorun değildir ancak PLA baskılı bir parçayı, gölet gibi mikroorganizmalar içeren bir su kütlesinde uzun süre daldırılmış halde bırakırsanız parçanızın bozulma olasılığı vardır. PLA düşük ısı direncine sahiptir. Yani sıcak su tutmak için basılı bir parça kullanmak isterseniz, büyük olasılıkla deforme olur. Bu sorun baskıdan sonra parçanıza ısıl işlem uygulayarak çözülebilir. 

PETG

PETG bir başka yaygın ve uygun fiyatlı FFF malzemesidir. PETG özellikle higroskopiktir, yani şişmeye eğilimlidir. Öte yandan PETG’nin yüksek bir ısı direnci vardır. Bu nedenle yazdırılan parçalar doğrudan güneş ışığında sorunsuz bir şekilde dışarıda tutulabilir ve kaynar olmayan sıcak suya dayanabilir.

PP

PP su geçirmez parçaları yazdırmak için uygun seçeneklerden biridir. PLA veya PETG’ye göre şişmeye daha az eğilimlidir ve kimyasallara dayanıklıdır. PP, şeklini koruyan ve tekrarlanan bükülmelerden sonra kırılmayan esnek parçaları basmak için de kullanılabilir.

ABS

ABS su geçirmez parçaları yazdırmak için iyi bir seçenektir. Yüksek ısı direncine sahipken, diğer birçok malzeme kadar da higroskopik değildir. ABS kullanmanın en iyi nedeni, ABS’de basılmış parçaları buharla pürüzsüzleştirmek için Aseton kullanabilmenizdir.

PVB

PolySmooth, PolyMaker tarafından üretilen, yazdırılması kolay ve PETG’ye benzer mekanik özelliklere sahip PVB tabanlı bir malzemedir. PolySmooth’un su geçirmez parçaların yazdırılmasındaki en büyük avantajı, izopropil alkol kullanılarak buharla düzleştirilebilmesidir. İşlem, ABS’nin aseton kullanılarak yumuşatılmasına benzer, ancak izopropil alkol, asetondan çok daha güvenli ve kullanımı daha kolaydır.

Su geçirmeyen malzemeler

Su geçirmez parçaları yazdırmak için hangi ayarlar kullanılır?

Seçtiğiniz malzeme kadar kullandığınız ayarlar da önemlidir. FFF baskı, malzeme katmanlarını birer birer üst üste istifleyerek çalışır. Bununla ilgili sorun, her katmanın kendisiyle aşağıdaki katman arasında küçük bir boşluk bırakma şansı olmasıdır. Aşağıdaki ayarlar çoğunlukla bu boşluklardan kaçınmayı veya etkilerini azaltmayı amaçlar:

Duvar hattı sayısı

Duvar çizgisi sayısı, baskınızın dış duvarının kaç katman kalınlığında olduğunu belirleyen ayardır. Genel olarak, daha fazla duvar çizgisi, parçanızın su geçirmez olma şansını artıracaktır. Bunun nedeni, suyun mevcut tüm duvarlardan doğrudan geçme şansını azaltmış olmalarıdır. Ekstrüzyon altında veya başka sorunlarla bir duvarda küçük bir boşluğa neden olduysa, sonraki duvar bu boşluğu kapatmak için bir yedek görevi görür. 3’lük bir duvar çizgisi normalde başlamak için iyi bir yerdir. İnce parçalar için duvar çizgisi sayısını artırmanın hiçbir etkisi olmayacaktır. Tek bir duvarın en iyi seçenek olduğu bir durum vazo modudur.

Dış konturu spiralize edin (vazo modu)

Spiralize dış konturu (vazo modu), tek bir duvar kalınlığına sahip nesnelerin düzgün yazdırılmasını sağlayan bir ayardır. Baskıyı tek bir sürekli baskı yoluna dönüştürür. Böyle bir işlem katmanlar arasında geri çekilme olmadığı ve dolayısıyla Z dikiş olmadığı anlamına gelir. Vazo modunun en büyük faydası budur. Z dikişi, yazdırılan parçanızda boşlukların oluşması için en yaygın alanlardan biridir. Bu dikişin çıkarılması, parçaları tek bir duvarla bile su geçirmez hale getirir. Ancak bu ayar, çok özel bir geometri gerektirdiğinden çoğu parça için uygun değildir. Vazolar, fincanlar ve kaseler, vazo modu kullanılarak basılabilen baskı çeşitleridir.

Hava sıcaklığı

Bir katman aşağıdaki katmana düzgün şekilde bağlanmadığında boşluklar görünebilir. Daha yüksek bir baskı sıcaklığı, katman yapışmasını artırmanın bir yoludur. Malzemenizin izin verdiği kadar yüksek bir sıcaklıkta yazdırmak genellikle en iyi sonucu verir. Çok yüksek bir sıcaklıkta yazdırdığınızda, malzemenin püskürtme ucundan çıkarken kaynayarak daha fazla soruna ve olası boşluklara yol açabileceğini unutmayın.

Akış hızı

Eksik ekstrüzyon, parçanızdaki boşlukların önemli bir nedenidir. İyi ayarlanmış baskı profilleri bile zaman zaman normalde yüksek boyutsal doğruluğa, yapısal mukavemete veya görsel aslına diğer hususlara göre öncelik verdikleri için yetersiz ekstrüzyondan zarar görebilir. Bir iyileşme görmek için akış hızında hafif bir artış yeterli olmalıdır. Bunun için %105 ile başlayın ve azalan getiriler görene kadar artırın.

Bir parçayı su geçirmez hale getirmek için son işlem nedir?

İdeal olarak, baskılı bir parçayı baskı plakasından çekip tamamen su geçirmez hale getirebilmelisiniz. Bununla birlikte, bazen neredeyse su geçirmez bir parçayı desteklemek için biraz son işlem gerekir. Kullanabileceğiniz ana yöntemlerden bazıları şunlardır:

Su geçirmez bir kaplama uygulayın

Bu işlem sızdıran bir parçayı su geçirmez hale getirmenin en kolay ve en basit yoludur. Su geçirmez bir sprey, vernik veya sadece suya dayanıklı boya uygulamak, parçanızdaki küçük boşlukları kapatmaya yardımcı olabilir. Parçaya ve kullanılan kaplamaya bağlı olarak birden fazla kat gerekebilir.

Buhar yumuşatma

ABS için aseton veya PVB için izopropanol kullanarak buharla yumuşatma, bir parçayı daha su geçirmez hale getirmenin bir yoludur. Buharlı düzleştirme, basılı bir parçanın dış yüzeyini, parçayı düzleştirecek ve FFF baskılı parçalarla eş anlamlı olan katman çizgilerini kaldıracak kadar eritmek için bir kimyasal kullanma işlemidir. Buharlı düzleştirme normalde bir parçanın daha iyi görünmesi için yapılır. Bu işlem basılı parçanın katmanlarını bir araya getirdiği için boşlukları doldurmanın ve parçayı daha su geçirmez hale getirmenin bir yoludur.

Sıcaklık tedavisi

Sıcaklık tedavisi iki şekilde ve çok farklı iki amaç için yapılabilir. İlki, bir baskının dışına genellikle bir ısı tabancasıyla ısı uygulamaktır. Böylece dış yüzey, katman çizgilerini ortadan kaldırmak için katmanları birbirine kaynaştırmaya yetecek kadar erir. Bu aşama buharla yumuşatma ile aynı şekilde çalışır ve bir parçanın yüzeyindeki boşlukların giderilmesine yardımcı olur ve onu daha su geçirmez hale getirir.

İkincisi, bir parçayı bir fırında veya başka bir ısıtılmış bölmede uzun bir süre boyunca ısıtarak ıslatmaktır. Bu işleme tavlama denir. Bir parçanın tavlanması, tüm parçanın katmanlarının iç kısmına kadar birbirine daha güçlü bir şekilde bağlanmasını sağlar. Böylelikle parçanın gücünü arttırır ve gelecekte onu daha fazla sıcaklığa dayanıklı hale getirir. 

Su geçirmez parçalar için uygulamalar nelerdir?

Su geçirmez parçaların üretilmesinin birçok olasılıklı uygulamalar dünyası vardır. Bu uygulamalar kaseler, bardaklar veya su şişeleri gibi yiyecek ve içeceklerle ilgili baskılardır. Teoride ve pratikte tüm bu baskılar mümkün olsa da FFF baskıları genellikle gıda açısından güvenli olmadığından bunu tavsiye etmiyoruz. Bununla birlikte, su geçirmez parçalar için birçok başka uygulama bulunuyor.

3D baskılı parçalar, akışkanlar dinamiği ve mikro akışkanlarla ilgili bilimsel araştırmalara yardımcı olmak için ideal bir alternatif olabilir. Cardiff Üniversitesi’ndeki araştırmacılar, mikro akışkanları geleneksel alternatiflerden daha ucuz ve daha esnek bir şekilde incelemek için 3D baskılı parçalardan yola çıkarak bir çalışma yaptılar.

Bitki saksıları, kompostlama kapları ve hidroponik, bahçe işlerine yardımcı olmak için 3D baskı için uygun alanlardan sadece birkaçıdır. Basılı bir parçayı dışarıda kullanıyorsanız, kullandığınız malzemenin iklim ve çevre koşullarına uygun olduğundan emin olmalısınız. Örneğin PETG ve ABS gibi daha sağlam malzemeler PLA’dan daha iyi bir seçim olabilir.

3D baskılı su özellikleri, göletiniz veya akvaryumunuz için mükemmel olabilir. 3D baskının sağladığı geniş yaratıcı özgürlükle, tüm evinizi nazikçe akan suyun yatıştırıcı sesiyle dolduran epik bir Rube Goldberg tarzı su özelliği yaratmamanız için hiçbir neden yok. Su geçirmez parçaların nasıl yazdırılacağını öğrenmekten keyif aldığınızı umuyoruz. 

Kaynak: ultimaker


Yaratıcı Tasarım ve 3D Tarama: Kişiselleştirilmiş Kostümler

Antik mitlerden efsanelere, süper kahraman hikayelerinden bilim kurguya anlatılan kahramanlar her zaman bir kostümle işlenir. Toplumsal açıdan giyinmenin birçok nedeni varken kostümler, bir kişinin kimliğini değiştirerek onu belirli bir karakterde göstermeyi amaçlar. Oyuncuların vazgeçilmez bir parçası olan kostümler, basit kıyafet değişikliklerinden ayrıntılı ve karmaşık sanatsal kıyafetlere kadar çok çeşitli seçeneklerle karşımıza çıkıyor. Bununla birlikte Karnaval, Cadılar Bayramı veya film, oyun ve çizgi roman kutlamaları gibi geniş çaplı organizasyonlar küresel kostüm pazarını önemli ölçüde genişletiyor ve zaman zaman “kendin yap” temasında insanları yaratıcılığa sevk ediyor. Durum böyle olunca kostüm tasarımı sürecinde 3D baskı ve dijital tasarım zamanla daha çok benimsenmeye başlandı. Bu teknolojilerin çeşitliliği ve esnekliği, önceden hayal bile edilemeyen kreasyonları hayata geçirmeye yardımcı oluyor. Peki bu olağanüstü tasarımlar, tasarlandıkları insanlara mükemmel bir şekilde uysaydı nasıl olurdu? 

Galaksinin Koruyucuları’ndan EinScan H’ye Dijital Kostüm Tasarımı

25 yılı aşkın bir süredir sinema sektörünün içinde yer alan Will Huff, Siyah Giyen Adamlar, Karayip Korsanları, Thor, Ocean’s 11 ve Pearl Harbor gibi birçok gişe rekoru kıran filmin parçası oldu. Huff’ın iş tanımını protez yapımı, animatronik, özel kostüm ve özel aksesuar tasarımı gibi çok çeşitli süreçler oluşturuyor. Sinema endüstrisinde öğrendiği beceri ve malzemeleri yüksek teknoloji alanında, özellikle robotik alanında son derece aktif olarak kullanıyor. 

Birkaç yıl önce teknoloji ile ilgili bir şey oldu: Robotik, Yapay Zekâ ve 3D Baskı, robotikte yeni bir çağ yaratarak evrildi ve birleşti. Bu yeni araçlarla, bina robotları artık büyük şirketlere ve üniversitelere özgü olmanın dışına çıktı.

Will Huff, Hollywood Makyaj Efekt Sanatçısı

Gelişen teknolojilerin heyecan verici yakınsaması ile Will, bir Lost in Space robotunun kendi kopyasını oluşturmak için ilk büyük projesine başladı. Will bugüne kadar içecek servisi yapan bir robot “Barmen Droid” de dahil olmak üzere birkaç robot inşa etti ve tüm süreçte farklı dijital üretim teknolojilerine aşina oldu. 3D taramadan 3D baskıya iş akışını ve sinema endüstrisindeki becerilerini kullanan Will, çocuklarına tam olarak uyan, özelleştirilmiş cosplay ve Cadılar Bayramı kostümleri oluşturmak için son derece güzel yüz maskeleri tasarladı.

3D Tarama, Zbrush ve 3D Baskı ile Ortaya Çıkan Özel Bir Kafatası Maskesi

Will, EinScan H ile bir kafatası tarıyor

Will tasarım sürecine EinScan H ile bir kafatası tarayarak başladı. Tasarlana kafatası tüm proje için ilham kaynağı oldu. 

Makyaj efektlerinde kafanın kopyasını oluşturmak için silikon kullanılıyor. Çoğu zaman silikonun altındaki kişi adına bu durum bunaltıcı olsa da kopyanın gerçekleştirilebilmesi için bu işlem gerekiyor

Kafanın kopyasını oluşturduktan sonra çocuğun saçları taranıyor ve kafanın düz bir görünüme sahip olması için lastik bir başlık yerleştiriliyor. Ardında Yüz Tarama Modu’nda çocuğun başı taranıyor.

Kafayı EinScan H ile tarama

Taramaları tamamladıktan sonra bunları temizlemek ve üzerinde özel modeller oluşturmak ve boyutlandırmak için tarama verileri Zbrush’a aktarılıyor. 3D tarama verileriyle her türlü tasarımın kişiye özel hale getirilmesinin mümkün olması, Will’in kostüm tasarımının sonraki süreçlerinde kolaylık sağlıyor.

Örneğin çocuklarım için Cadılar Bayramı’nda giyebilecekleri eklemli bir kafatası yapmak istedim. Çocukların kafaları farklı boyutlarda olduğu için kafataslarını her birine uyacak şekilde boyutlandırabilirim.

Will Huff, Hollywood Makyaj Efekt Sanatçısı

Kafatasının tarama verileri, gerçek kafanın tarama verilerine tam olarak uyması için boyutlandırılıyor
Boyutlandırılan kafatasına yüzey tasarımı ekleniyor
Kafatasının “ağzını” rahatlıkla açabilmesi için çene çıkıntıları tasarlanıyor
Zbrush’ta son kafatası tasarımı
Veriler 3D baskıya hazırlanıyor
3B yazdırılmış ve birleştirilmiş maske süsleniyor
Kafatası maskesinin son hali!

EinScan H tarayıcısı sayesinde her maske, özel bir uyum sağlıyor. Bunun şaşırtıcı bir teknoloji parçası olduğunu söylemeliyim. Böyle bir şey alacak bütçesi olan bir sanatçıysanız ve bilgisayar içinde çok fazla sanal iş yapıyorsanız şiddetle tavsiye ederim. Bu şey inanılmaz bir alet.”

Will Huff, Hollywood Makyaj Efekt Sanatçısı

Kaynak: shining3d